Сучасне вагонобудування висуває дедалі вищі вимоги до продуктивності, якості зварних з’єднань, точності збирання та стабільності технологічних процесів. При цьому виробництво залізничного рухомого складу пов’язане з великою кількістю операцій, які потребують високої повторюваності та значних трудовитрат.
Зміст
- Чому автоматизація стає важливою для вагонобудування
- Які процеси у вагонобудуванні можна роботизувати
- Роботизовані зварювальні комплекси
- Автоматизація виготовлення хребтових балок
- Автоматизація свердління хребтових балок і рам вагонів
- Роботизація виробництва бокових і торцевих стін вагонів
- Автоматизація збирання вагонів
- Автоматизація транспортування великогабаритних виробів
- Автоматизовані склади для металопрокату та комплектуючих
- Автоматизація позиціонування та кантування
- Автоматизація дробоструминної обробки
- Роботизована дробоструминна очистка вагонів
- Роботизація фарбування вагонів
- Автоматичний контроль якості
- Інтеграція обладнання в цифрове виробництво
- Що дає роботизація вагонобудівному підприємству
- Коли роботизація справді ефективна
- З чого починати роботизацію вагонобудівного підприємства
- Комплексний підхід до автоматизації
- Роботизація як частина модернізації вагонного виробництва
- Інженерний підхід до роботизації
- Часті запитання
Одним із ключових напрямів розвитку галузі стає автоматизація та роботизація вагонобудівного виробництва.
Роботизовані зварювальні комплекси, автоматичні збиральні лінії, позиціонери, кантователі, системи транспортування, автоматизований контроль геометрії та інтеграція обладнання в єдину цифрову виробничу систему дозволяють перейти від окремих механізованих операцій до комплексної автоматизації виробництва вагонів. Детальніше про готові рішення — у розділі каталогу продукції та на сторінці проєктів під ключ.
Чому автоматизація стає важливою для вагонобудування
Виробництво вантажних і пасажирських вагонів включає десятки технологічних операцій — від підготовки й обробки листового та профільного металу до збирання рам і кузовів, виготовлення бокових і торцевих стін, дахів, хребтових і шворневих балок, зварювання металоконструкцій, зачищення зварних з’єднань, дробоструминної обробки, фарбування, контролю геометрії, переміщення великогабаритних конструкцій і монтажу вузлів та агрегатів. Частина цих операцій традиційно виконується вручну або з використанням універсального обладнання.
Однак зі зростанням обсягів виробництва ручна праця стає одним із факторів, що обмежують продуктивність. Крім того, результат ручної операції може залежати від кваліфікації конкретного працівника.
Автоматизація дозволяє зробити технологічний процес більш стабільним і керованим, а роботизація — автоматизувати повторювані операції, що потребують високої точності та повторюваності.
Які процеси у вагонобудуванні можна роботизувати
Роботизація не означає обов’язковий перехід усього підприємства на повністю безлюдне виробництво. На практиці найефективнішим є поетапне впровадження автоматизації на окремих технологічних дільницях.
1. Роботизоване зварювання
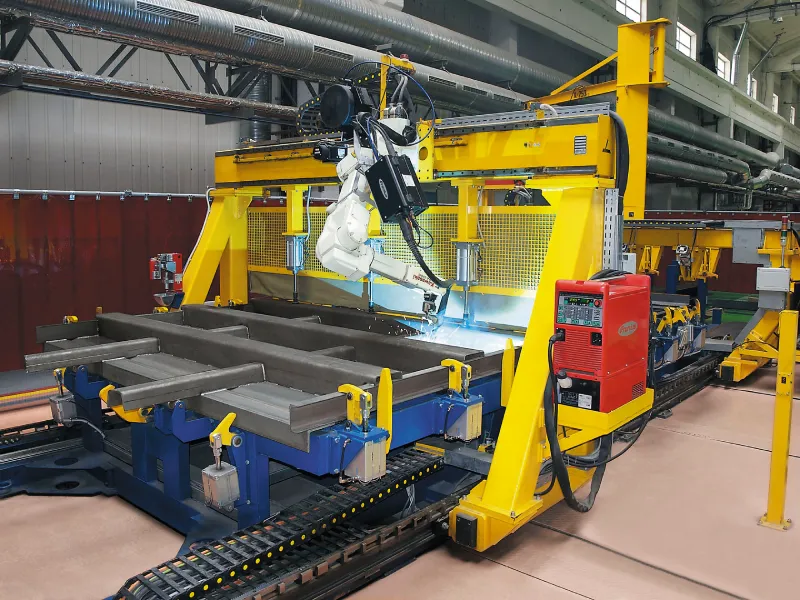
Зварювання є одним із найперспективніших напрямів роботизації у виробництві вагонів. Роботизовані зварювальні комплекси можуть використовуватися для виготовлення бокових і торцевих стін вагонів, дахів, рам, хребтових балок, елементів кузова, деталей візків і різних зварних металоконструкцій.
Робот забезпечує стабільне переміщення зварювального інструменту за заданою траєкторією. За правильно розробленої технології це дозволяє забезпечити повторюваність зварних з’єднань і зменшити вплив людського фактора. Залежно від виробу та технологічного процесу можуть застосовуватися різні способи зварювання, включно з MIG/MAG, TIG, контактним і автоматичним зварюванням під флюсом (SAW).
Особливо ефективна роботизація там, де підприємство випускає великі серії однотипних деталей.
Роботизовані зварювальні комплекси
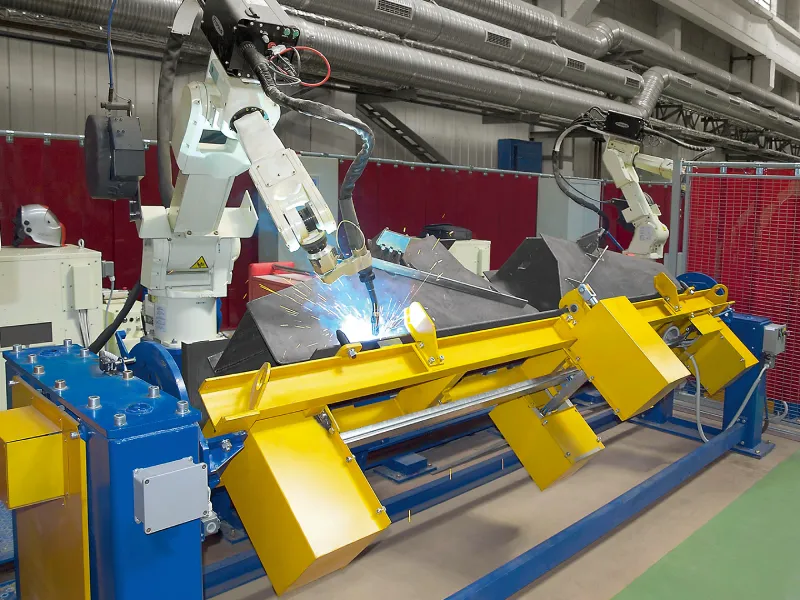
Сучасний роботизований зварювальний комплекс — це не лише промисловий робот. Як правило, система об’єднує промисловий робот, зварювальне джерело та горілку, позиціонер або оберталач, оснащення для базування виробу, систему подачі зварювального дроту, датчики, захисне огородження, систему керування, систему видалення зварювальних аерозолів і програмне забезпечення.Позиціонер забезпечує оптимальне положення деталі відносно зварювальної горілки
Залежно від завдання комплекс може мати кілька ступенів свободи та різні варіанти позиціонування виробу. Наприклад, робот може працювати спільно з двоосьовим позиціонером, кантователем або спеціальним стендом, який забезпечує оптимальне положення деталі відносно зварювальної горілки. Готові лінійки такого обладнання — у розділі каталогу.
Саме тому роботизацію зварювання слід розглядати як комплексне інженерне рішення, а не як просте встановлення промислового робота замість зварювальника.
Автоматизація виготовлення хребтових балок
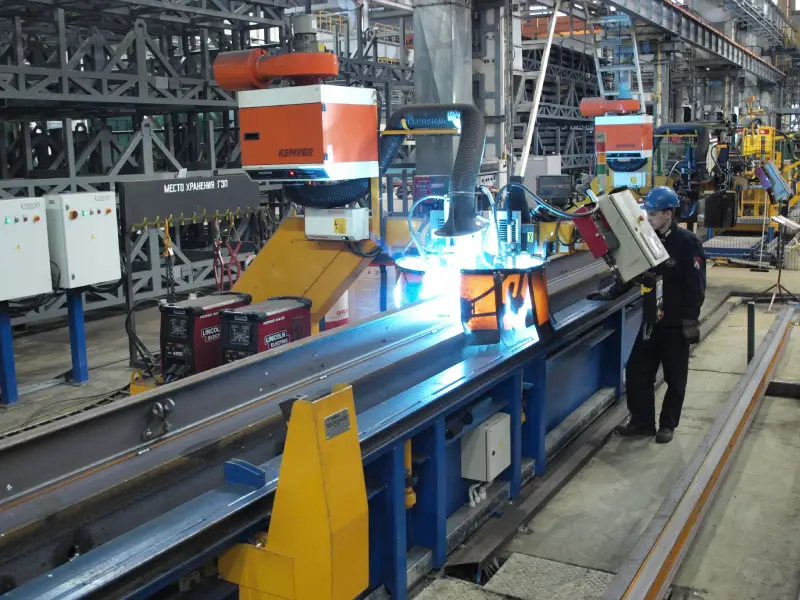
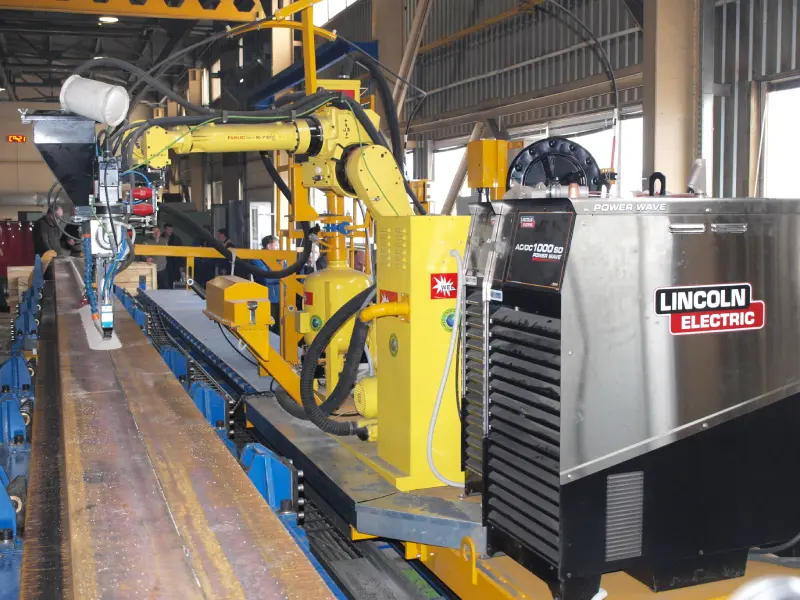
Одним із прикладів ефективної автоматизації є виробництво хребтових балок вантажних вагонів. Такі вироби мають значну довжину та масу, а їхнє виготовлення включає операції збирання, позиціонування та зварювання кількох елементів.
Автоматизований комплекс може послідовно виконувати завантаження компонентів, базування елементів, фіксацію конструкції, прихоплення, зварювання, переміщення виробу між технологічними позиціями та контроль параметрів процесу. Для довгомірних конструкцій особливо важливо забезпечити синхронне переміщення виробу та зварювального обладнання.
При використанні автоматичного зварювання під флюсом можливо отримати високу продуктивність за стабільної якості довгих зварних швів.
Автоматизація свердління хребтових балок і рам вагонів
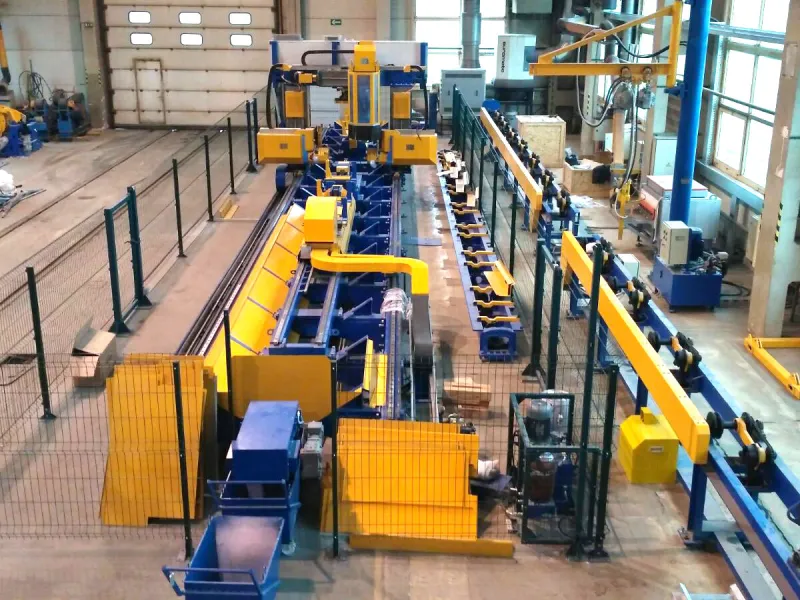
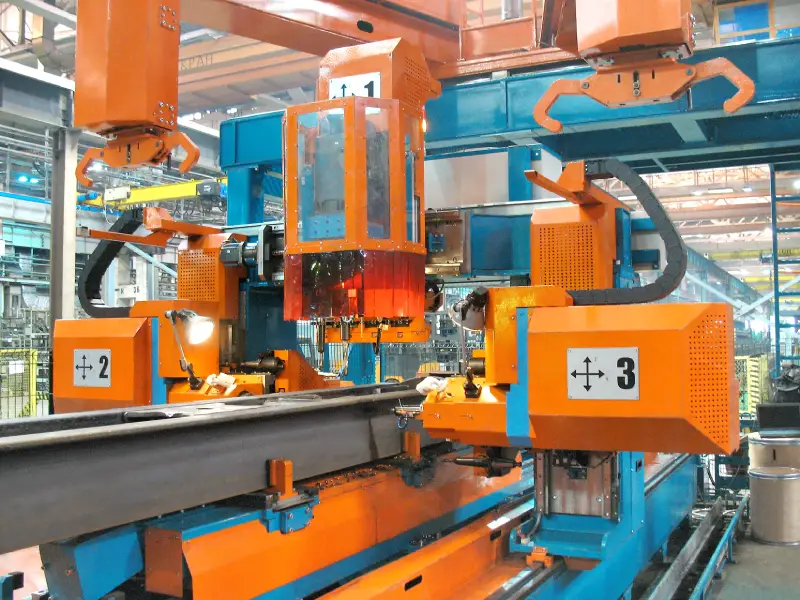
Автоматизований комплекс свердлівки хребтових балок
Автоматизований комплекс свердлівки хребтових балок
Окрім збирання та зварювання, окремої уваги заслуговує механічна обробка хребтових балок і рамних конструкцій — а саме свердління отворів під п’ятники, ковзуни, кронштейни гальмівної системи та елементи кріплення вузлів ходової частини. Традиційно ця операція виконується на універсальних свердлильних верстатах із ручним розмічанням і послідовним переставлянням деталі, що робить її однією з найбільш трудомістких і чутливих до людського фактора на всьому виробничому маршруті.
Автоматизація свердління будується на використанні верстатів із ЧПК (CNC), які отримують координати отворів із цифрової моделі деталі та виконують обробку без ручного розмічання. Для довгомірних виробів, таких як хребтові балки, застосовуються портальні або багатошпиндельні свердлильні комплекси з автоматичним позиціонуванням заготовки вздовж осі обробки — деталь фіксується один раз, а координатна прив’язка всіх отворів зберігається на всій довжині балки.
Такий підхід дає кілька практичних ефектів. По-перше, усувається накопичена похибка розмічання, характерна для ручної обробки серії отворів на великій довжині. По-друге, скорочується час циклу за рахунок виключення промiжних замірів і переставлянь деталі. По-третє, забезпечується повторюваність розташування отворів від виробу до виробу — що особливо важливо, коли рама чи балка надалі надходить на роботизоване збирання та зварювання, де точність базових отворів безпосередньо впливає на точність усього подальшого збирання.
Інтеграція свердлильного комплексу з ЧПК у загальний технологічний потік підприємства також дозволяє автоматично завантажувати програму обробки при зміні номенклатури виробу та передавати дані про виконану операцію у виробничу систему — аналогічно тому, як це відбувається на дільницях роботизованого зварювання.
Роботизація виробництва бокових і торцевих стін вагонів
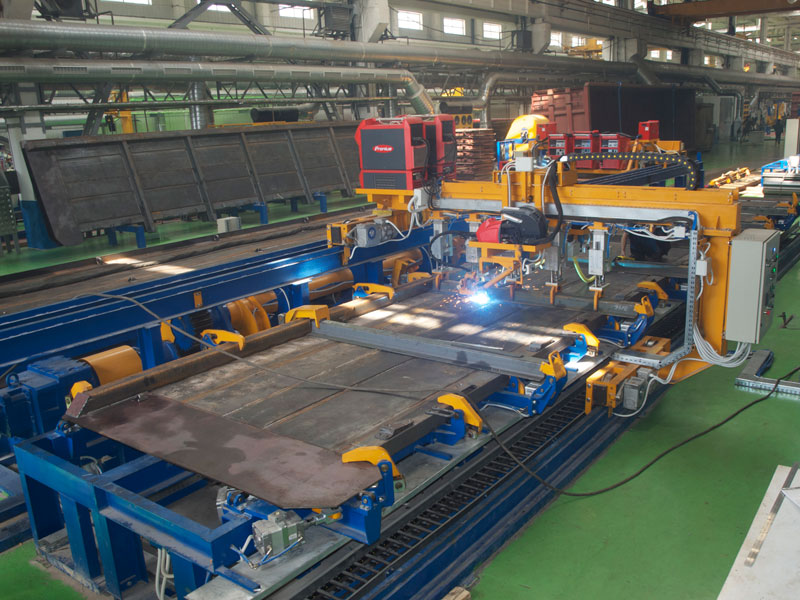
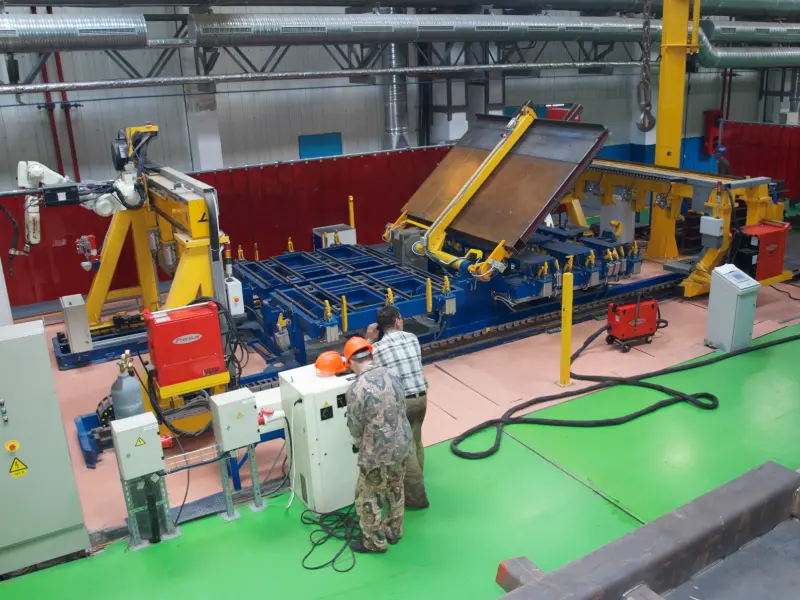
Бокові й торцеві стіни вагонів являють собою складні зварні конструкції з великою кількістю повторюваних з’єднань. Залежно від конструкції виробу роботизований комплекс може виконувати позиціонування деталей, зварювання продовжніх і поперечних швів, зварювання елементів жорсткості та рам, переміщення виробу між позиціями та повторюване виконання зварювальних операцій.
Для таких завдань велике значення має технологічне оснащення: воно повинно забезпечувати точне базування деталей і мінімізувати деформації конструкції в процесі зварювання. Тому при проєктуванні роботизованої дільниці необхідно одночасно проєктувати робота, зварювальну технологію, позиціонування виробу та оснащення.
Автоматизація збирання вагонів
Роботизація може застосовуватися не лише безпосередньо для зварювання. У перспективі автоматизуються окремі операції збирання кузова: подача компонентів, позиціонування деталей, встановлення елементів, фіксація, транспортування між робочими позиціями, автоматичне зварювання та контроль положення деталей.
Особливу роль тут відіграють автоматизовані транспортні системи. Великогабаритний кузов вагона неможливо ефективно переміщувати між операціями звичайними засобами всередині цеху, тому в автоматизованому виробництві застосовуються спеціальні передавальні столи, транспортні платформи, підйомні пристрої, кантователі, вагонні візки, поворотні столи та системи позиціонування.
Автоматизація транспортування великогабаритних виробів
У вагонобудуванні значна частина виробничого часу може припадати не на обробку виробу, а на його переміщення та позиціонування. Наприклад, кузов вагона необхідно підняти, перемістити, розвернути, встановити на наступну технологічну позицію та точно сумістити з обладнанням. Для цих завдань використовуються спеціалізовані передавальні системи та підйомно-транспортне обладнання.Передавальний стіл переміщує вагони між паралельними коліями цеху.
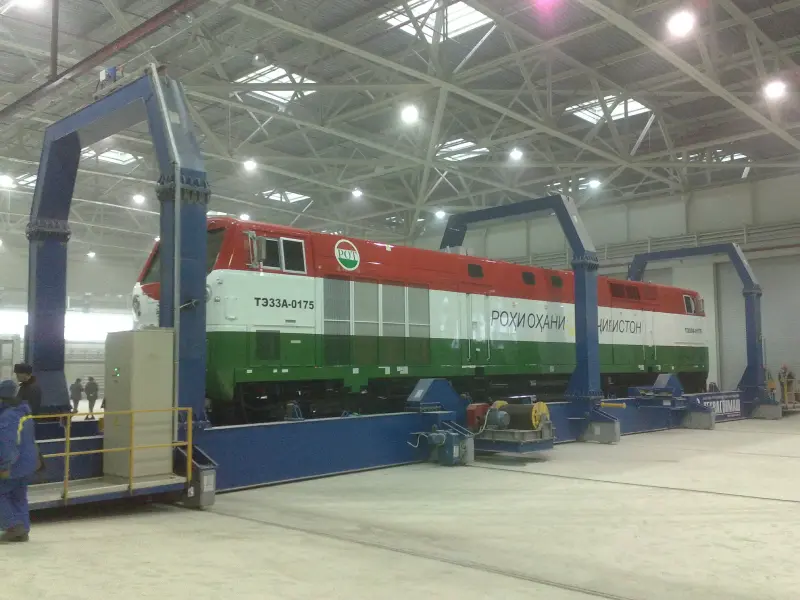
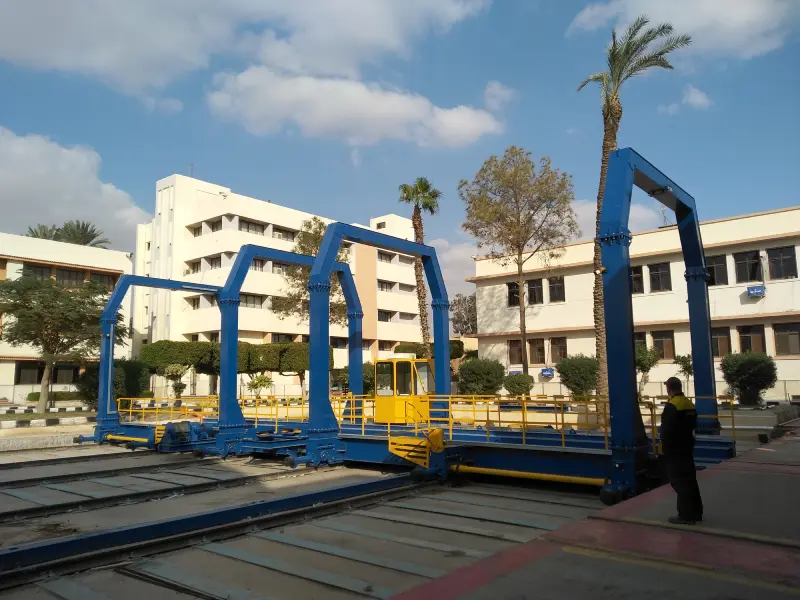
Одним із рішень є трансбордери, які дозволяють переміщувати вагони та великогабаритні конструкції між паралельними коліями або виробничими дільницями. Сучасний трансбордер може оснащуватися автоматичною системою позиціонування, частотним регулюванням приводів, PLC-контролером, системою безпеки та інтерфейсом оператора.
Додаткова інтеграція з виробничою системою підприємства дозволяє автоматизувати передачу завдання та відстеження положення виробу.
Автоматизовані склади для металопрокату та комплектуючих
Ефективність роботизованих зварювальних і збиральних дільниць безпосередньо залежить від того, наскільки стабільно й своєчасно на них надходить метал і комплектуючі. Якщо заготовка приходить із запізненням, лежить без обліку або її доводиться розшукувати вручну між операціями, продуктивність дорогого роботизованого обладнання знижується — вузьким місцем стає не сам процес зварювання, а логістика складу.
Для зберігання листового та профільного металопрокату застосовуються автоматизовані складські системи вертикального або стелажного типу, в яких метал зберігається впорядковано по ячейках, а подача конкретного листа чи профілю до робочого місця виконується автоматично за запитом оператора або виробничого завдання. Такий підхід помітно скорочує площу, яку займає склад, виключає пошкодження металу при хаотичному складуванні та дозволяє точно відстежувати залишки за кожною позицією номенклатури.
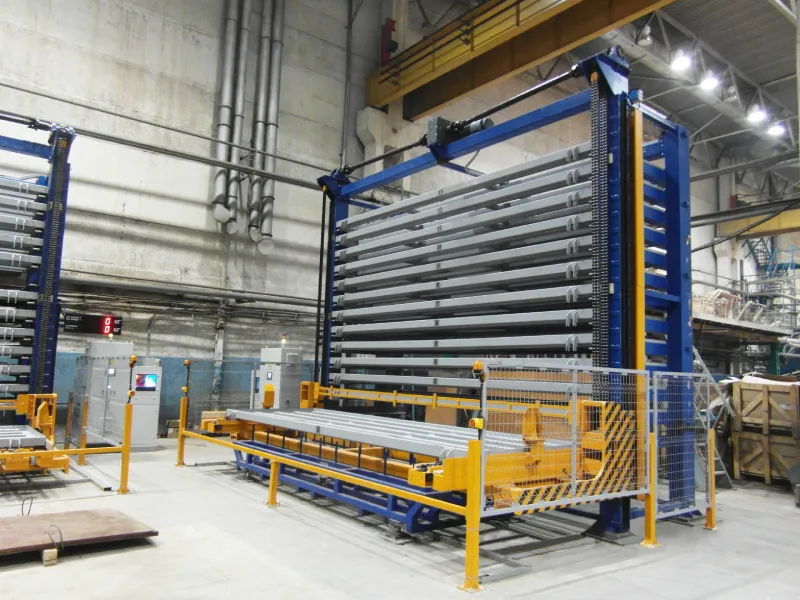
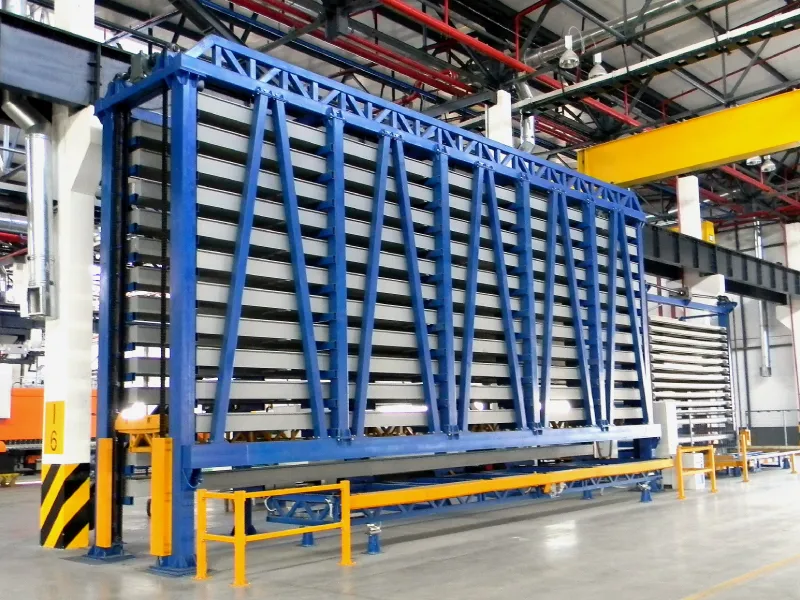
Аналогічний принцип застосовується і для зберігання комплектуючих — кріплення, вузлів, невеликих зварних і механообробних деталей, які у великих кількостях використовуються при збиранні вагонів. Автоматизований склад комплектуючих забезпечує поштучний облік, резервування під конкретне виробниче замовлення та мінімізацію пересортиці, яка на ручному складі виникає практично неминуче при великій кількості позицій.
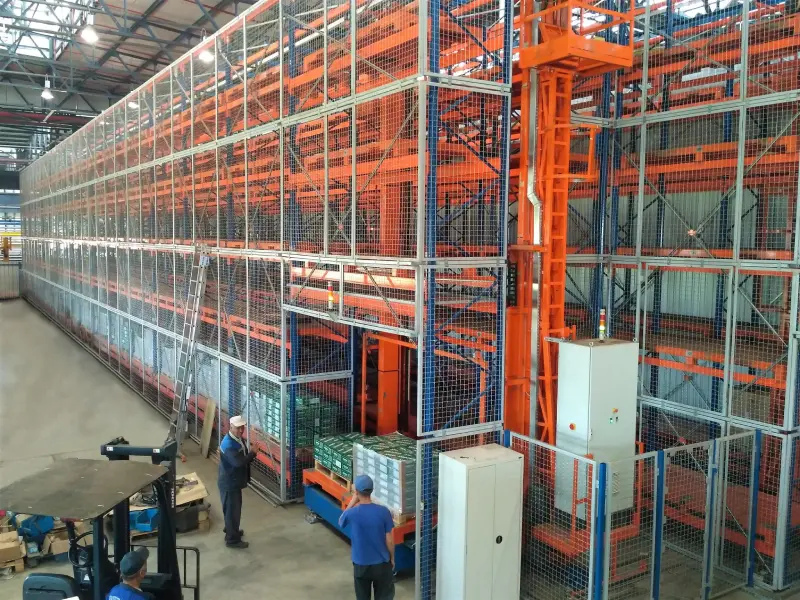
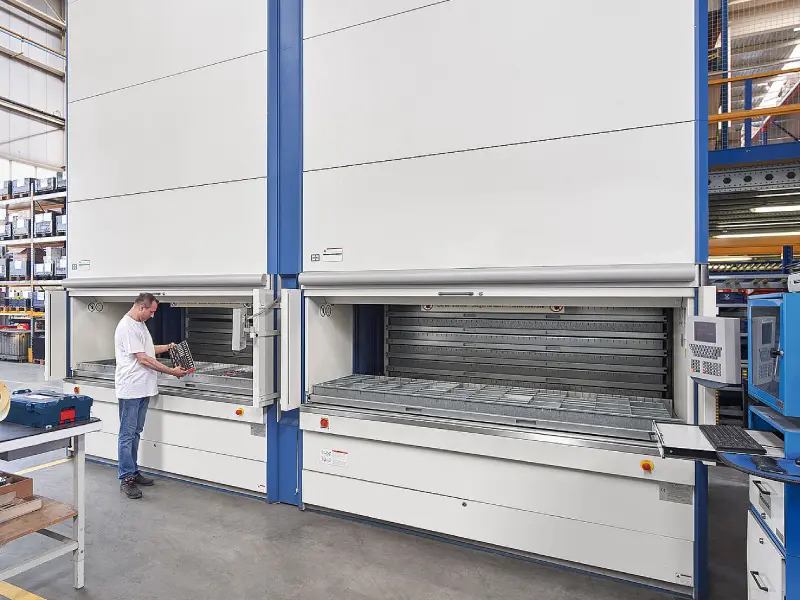
Окрему цінність такі системи набувають при інтеграції з виробничою системою підприємства: склад отримує завдання з MES чи ERP, формує та подає комплект матеріалів під конкретне замовлення й передає назад дані про витрату — замикаючи ланцюжок «склад → виробнича дільниця → контроль залишків» у єдиний цифровий контур, про який йшлося вище стосовно роботизованих комплексів. Рішення такого типу — зокрема лінійка автоматизованих складів VerMet — застосовні як для листового металопрокату, так і для зберігання комплектуючих на вагонобудівних і вагоноремонтних підприємствах. Детальніше — у розділі каталогу продукції.
Автоматизація позиціонування та кантування
При зварюванні великогабаритних конструкцій положення виробу відносно зварювального інструменту має принципове значення: чим менша необхідність виконувати зварювання в незручному положенні, тим простіше забезпечити стабільність технологічного процесу. Для цього застосовуються зварювальні позиціонери, оберталачі, кантователі, підйомні стенди, двостоякові позиціонери та підйомні центратори.
Наприклад, двостояковий позиціонер дозволяє піднімати й обертати зварну конструкцію, забезпечуючи оптимальне положення виробу під час виконання технологічних операцій. У поєднанні з промисловим роботом таке обладнання перетворюється на єдиний роботизований технологічний комплекс.
Автоматизація дробоструминної обробки
Після виготовлення зварної конструкції необхідно підготувати металеву поверхню до фарбування. Дробоструминна обробка також може бути автоматизована — для цього застосовуються дробометні камери, прохідні дробоструминні машини, установки для обробки листового металу та профілів, камери для великогабаритних металоконструкцій і спеціалізовані установки для труб та інших виробів.
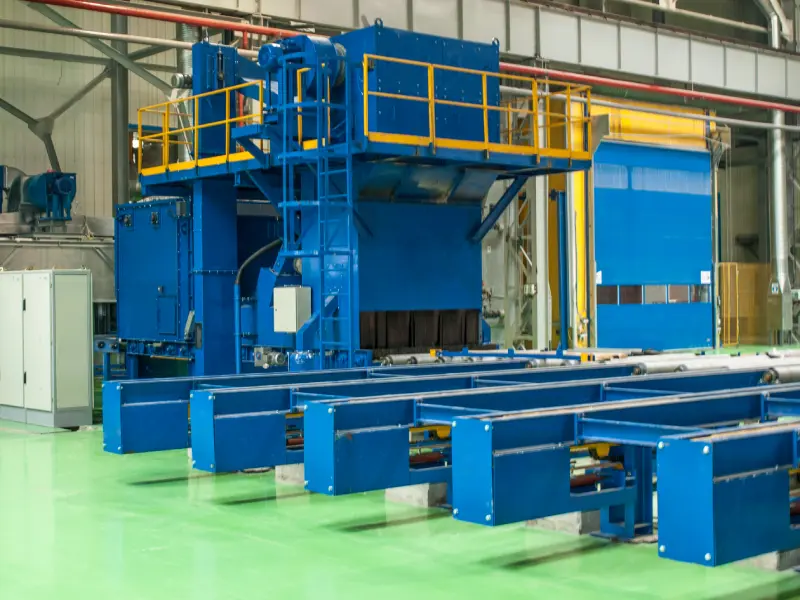
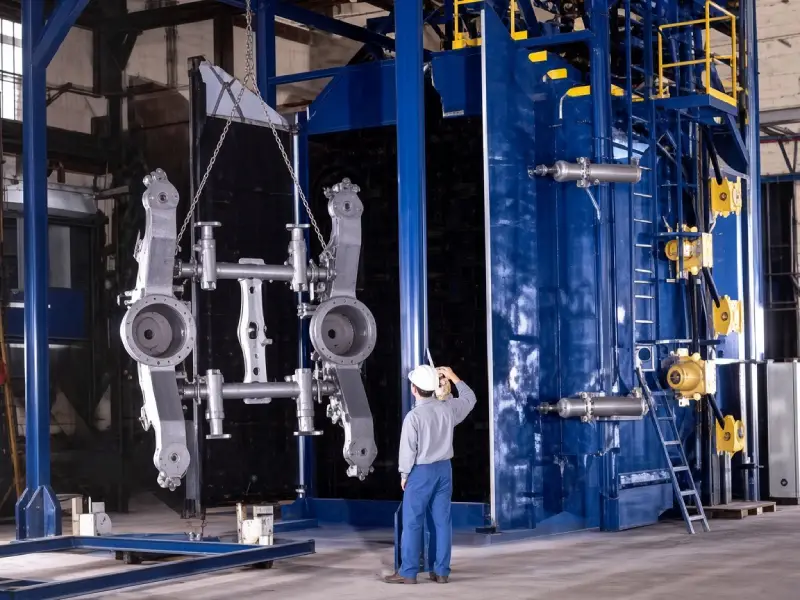
Автоматизація дозволяє забезпечити більш стабільну обробку поверхні та контролювати параметри технологічного процесу. Для великих вагонобудівних підприємств особливо ефективні прохідні лінії, в яких виріб послідовно проходить кілька технологічних операцій без необхідності ручного переміщення між ними. Детальніше про обладнання — у розділі каталогу.
Роботизована дробоструминна очистка вагонів
Окремий напрям автоматизації дробоструминної обробки — роботизована очистка великогабаритних зварних конструкцій, таких як кузов вагона, рама чи піввагон цілком, коли виріб занадто великий або має занадто складну геометрію для проходження через стандартну дробометну камеру з фіксованими метальними апаратами.
У цьому разі метальний апарат або дробоструминне сопло встановлюється на маніпулятор — промисловий робот або спеціалізовану роботизовану платформу, що переміщується вздовж і навколо виробу, що обробляється. Траєкторія руху програмується під геометрію конкретного типу вагона, що дозволяє обробляти труднодоступні зони: внутрішні поверхні рами, зварні шви, місця стикування елементів кузова — з рівномірним результатом по всій площі, на відміну від ручної обробки, де якість залежить від позиції та втомлюваності оператора.
Відомим прикладом такої технології на ринку є роботизовані дробоструминні комплекси Blastman (Фінляндія), що застосовуються для очистки великогабаритних зварних конструкцій, корпусів суден і рухомого складу. Подібні рішення демонструють загальний напрям розвитку галузі: перехід від дробоструминних камер фіксованої геометрії до гнучких роботизованих систем, здатних адаптуватися під різні типи й розміри виробів.
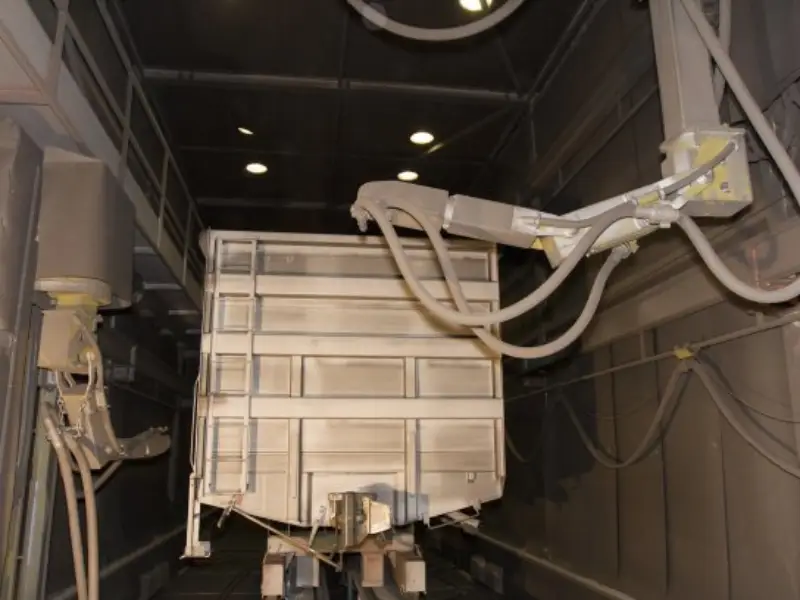
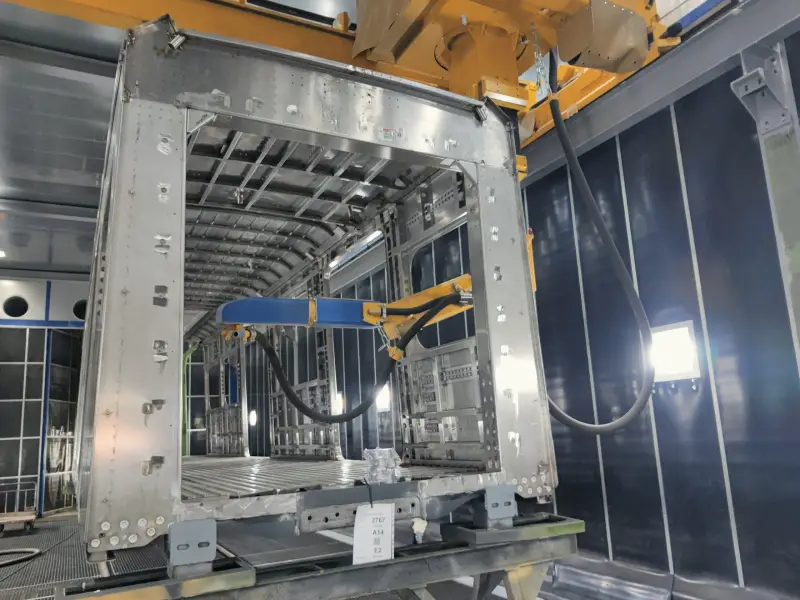
Роботизоване дробоструминне очищення вагонів Blastman
Роботизоване дробоструминне очищення вагонів Blastman
Для вагонобудівного та вагоноремонтного підприємства роботизована дробоструминна очистка особливо виправдана там, де номенклатура виробів, що обробляються, різнорідна за розміром і формою, а також там, де важливо скоротити вплив абразивного пилу та шуму на персонал за рахунок виведення оператора з робочої зони до пульта керування. Обираючи таке рішення, варто враховувати вимоги до продуктивності, доступний простір цеху та сумісність із суміжними етапами — подачею виробу, системою рекуперації абразиву та подальшим фарбуванням.
Роботизація фарбування вагонів
Фарбування кузова вагона — ще один процес, який потенційно може бути автоматизований. Промислові роботи можуть використовуватися для нанесення лакофарбових матеріалів на великогабаритні поверхні, забезпечуючи стабільну швидкість руху інструменту, повторювану траєкторію та рівномірність нанесення покриття. Програмування різних режимів дозволяє знизити контакт персоналу з лакофарбовими матеріалами.
При цьому роботизована система повинна проєктуватися спільно з фарбувальною камерою, вентиляцією, фільтрацією, системою підготовки повітря та обладнанням для нанесення покриття.
Автоматичний контроль якості
Наступний етап розвитку автоматизованого виробництва — автоматизація контролю. Для цього можуть використовуватися лазерні сканери, системи технічного зору, датчики положення, вимірювальні системи, системи контролю геометрії та автоматична реєстрація параметрів зварювання.
Наприклад, лазерний сканер здатен отримувати інформацію про геометрію великогабаритної конструкції та порівнювати фактичні параметри з заданою цифровою моделлю. Це дозволяє виявляти відхилення раніше, ніж виріб надійде на наступну виробничу операцію.
Інтеграція обладнання в цифрове виробництво
Сучасна автоматизація передбачає не лише автоматичне виконання окремих операцій — наступний рівень полягає в об’єднанні обладнання в єдину інформаційну систему підприємства. Типова структура вибудовується за ланцюжком: ERP → MES → виробнича дільниця → PLC → роботизоване обладнання → датчики та системи контролю.
MES-система може отримувати виробниче завдання, передавати його на конкретну дільницю та збирати інформацію про виконання операцій. У результаті підприємство отримує можливість відстежувати стан обладнання, виконання виробничих завдань, завантаження робочих центрів, тривалість операцій, простої, аварійні зупинки, параметри технологічного процесу та історію обробки конкретного виробу.
Що дає роботизація вагонобудівному підприємству
Роботизація не є самоціллю — її ефективність необхідно оцінювати через конкретні виробничі показники.
Підвищення продуктивності
Роботизований комплекс здатен виконувати повторювані операції протягом тривалого часу з мінімальною кількістю перерв.
Стабільність якості
Запрограмована траєкторія руху дозволяє повторювати технологічну операцію з високим ступенем відтворюваності.
Зниження залежності від ручної праці
Автоматизація найбільш монотонних і повторюваних операцій дозволяє перерозподілити кваліфікований персонал на складніші завдання.
Підвищення безпеки
Автоматизовані системи можуть виконувати операції, пов’язані з високою температурою, зварювальними аерозолями, абразивною обробкою та іншими виробничими факторами.
Керованість виробництва
Інтеграція обладнання з цифровими системами дозволяє отримувати об’єктивні дані про роботу виробничих дільниць.
Коли роботизація справді ефективна
Не кожну операцію вигідно роботизувати. Найбільш придатними є процеси з високою повторюваністю, стабільною геометрією деталей, достатньо великими обсягами виробництва, чітко визначеною технологією та можливістю автоматичного позиціонування виробу. Якщо підприємство випускає велику кількість однотипних виробів, інвестиції в роботизований комплекс можуть мати зрозумілий економічний ефект.
При дрібносерійному виробництві ситуація складніша: тут особливо важливі швидке переналагодження, універсальне оснащення, можливість програмування кількох виробів, автоматична зміна режимів і цифрові технологічні карти. Тому для кожного підприємства необхідно розраховувати економічну ефективність автоматизації окремо.
З чого починати роботизацію вагонобудівного підприємства
Успішна роботизація починається не з вибору робота. Перший етап — аналіз існуючого виробничого процесу: важливо визначити, які операції є найбільш трудомісткими, де виникають вузькі місця, які операції повторюються, де утворюються черги та простої, які операції впливають на якість, яке обладнання використовується зараз, як переміщується виріб між операціями, які обсяги виробництва плануються та наскільки зміниться номенклатура виробів.
Після цього можна визначити дільницю з найбільшим потенціалом автоматизації. Наступний етап — розробка технічного рішення, до якого зазвичай входять технологічна схема, роботизоване обладнання, спеціалізоване оснащення, позиціонери, транспортна система, системи керування, датчики, захисні системи, програмне забезпечення та системи контролю якості.
Комплексний підхід до автоматизації
Найпоширеніша помилка при модернізації виробництва — автоматизувати окрему операцію, не враховуючи суміжні технологічні процеси. Наприклад, встановлення роботизованого зварювального комплексу може значно підвищити швидкість зварювання. Однак якщо перед комплексом недостатньо швидко виконується збирання, а після зварювання виріб довго очікує транспортування, загальна продуктивність дільниці практично не зміниться.
Тому ефективна автоматизація повинна розглядати весь технологічний потік: заготовка → збирання → позиціонування → зварювання → контроль → кантування → обробка → фарбування → контроль → транспортування → наступний етап. Автоматизація однієї ланки повинна бути узгоджена з продуктивністю решти.
Роботизація як частина модернізації вагонного виробництва
Сучасне вагонобудівне підприємство поступово перетворюється із сукупності окремих станків і дільниць в інтегровану виробничу систему. Роботи, автоматизовані лінії, передавальні столи, позиціонери, системи контролю та програмне забезпечення повинні працювати як єдиний технологічний комплекс.
При цьому автоматизація зазвичай здійснюється поетапно: від механізації окремих операцій — до автоматизації технологічних операцій, далі до роботизації повторюваних процесів, автоматизації транспортування та позиціонування, автоматичного контролю якості, інтеграції обладнання з MES/ERP і, нарешті, до створення цифрового виробничого контуру. Такий підхід дозволяє модернізувати підприємство без необхідності одномоментної заміни всієї виробничої інфраструктури.
Інженерний підхід до роботизації
Роботизація вагонобудівного виробництва вимагає компетенцій одразу в кількох областях: технології вагонобудування, зварювальних технологій, промислової робототехніки, автоматизації, механіки, електротехніки, програмування PLC, промислової безпеки, проєктування технологічного оснащення та виробничої логістики.
Тому розробка роботизованої дільниці повинна виконуватися як комплексний інженерний проєкт. Важливо не просто підібрати промисловий робот, а визначити оптимальну конфігурацію всієї системи з урахуванням виробу, технології, продуктивності та вимог підприємства. Приклади реалізованих проєктів — на сторінці «Реалізовані проєкти».
Висновок
Автоматизація та роботизація стають одним із ключових напрямів розвитку сучасного вагонобудування. Найбільш значний потенціал існує у зварюванні, збиранні, позиціонуванні, транспортуванні, дробоструминній обробці, фарбуванні та контролі якості.
При цьому ефективна роботизація — це не заміна людини роботом. Це перебудова технологічного процесу, при якій роботизоване обладнання, оснащення, системи керування, транспортні пристрої та контроль якості об’єднуються в єдину виробничу систему. Для підприємств, що випускають вантажні та пасажирські вагони, а також для вагоноремонтних заводів автоматизація може стати інструментом підвищення продуктивності, стабільності якості та керованості виробництва.
НВФ «Техвагонмаш» розробляє та виготовляє технологічне обладнання й комплексні рішення для автоматизації та роботизації виробничих процесів. Залежно від завдання проєкт може включати проєктування технологічної дільниці, розробку спеціального обладнання та оснащення, роботизовані зварювальні комплекси, позиціонери та кантователі, автоматизовані транспортні системи, системи керування та інтеграцію обладнання у виробничий процес.
Ознайомитися з готовими рішеннями можна в каталозі продукції та на сторінці проєктів під ключ. Щоб обговорити конкретне завдання — зв’яжіться з нами.
Часті запитання
З чого починати роботизацію вагонобудівного підприємства?
Не з вибору робота, а з аналізу поточного виробничого процесу: які операції найбільш трудомісткі, де вузькі місця та простої, які операції повторюються і впливають на якість. Після цього визначається дільниця з найбільшим потенціалом автоматизації та розробляється технічне рішення — робот, оснащення, позиціонування, транспортна система та керування проєктуються спільно.
Чи завжди роботизація економічно вигідна при дрібносерійному виробництві?
Не завжди однозначно. При великих обсягах однотипних виробів ефект більш передбачуваний. При дрібносерійному виробництві економіку визначають швидкість переналагодження, універсальність оснащення, можливість зберігати й перемикати кілька програм зварювання та цифрові технологічні карти. Ефективність потрібно рахувати окремо для кожного підприємства.
Що входить до роботизованого зварювального комплексу, крім самого робота?
Промисловий робот — лише один елемент. До комплексу входять зварювальне джерело та горілка, позиціонер або оберталач, оснащення для базування виробу, система подачі дроту, датчики, захисне огородження, система видалення зварювальних аерозолів, система керування та програмне забезпечення.
Чи можна роботизувати виробництво поетапно, а не одразу все підприємство?
Так, це основний практичний підхід: від механізації окремих операцій — до автоматизації технологічних процесів, далі до роботизації повторюваних операцій, автоматизації транспортування та позиціонування, автоматичного контролю якості і, нарешті, інтеграції обладнання з MES/ERP. Такий шлях дозволяє модернізувати виробництво без одномоментної заміни всієї інфраструктури.
Які процеси у вагонобудуванні найвигідніше роботизувати в першу черіду?
Насамперед операції з високою повторюваністю та стабільною геометрією деталей: зварювання бокових і торцевих стін, хребтових балок, рам і елементів візків, а також дробоструминна обробка та транспортування великогабаритних конструкцій між технологічними позиціями.
Схожі статті
Вагонобудування — це серійне виробництво, де кожна хвилина простою лінії множиться на кількість одиниць рухомого складу в графіку випуску. На відміну від ремонтного циклу, тут ідеться не про поодинокий виріб, а про повторюваність: тисячі однакових зварних швів, сотні ідентичних вузлів кузова, стабільна геометрія від зміни до зміни.

Традиційно під час зовнішнього доопрацювання та оздоблення кузовів вагонів на вагонобудівних підприємствах використовуються підйомні майданчики. Однак застарілі рішення мають низку суттєвих недоліків: обмежений діапазон підйому, складність переміщення працівників на необхідну висоту, невідповідність сучасним вимогам промислової безпеки та незручність експлуатації.

У статті розглянемо основні переваги використання кантувачів при зварюванні.
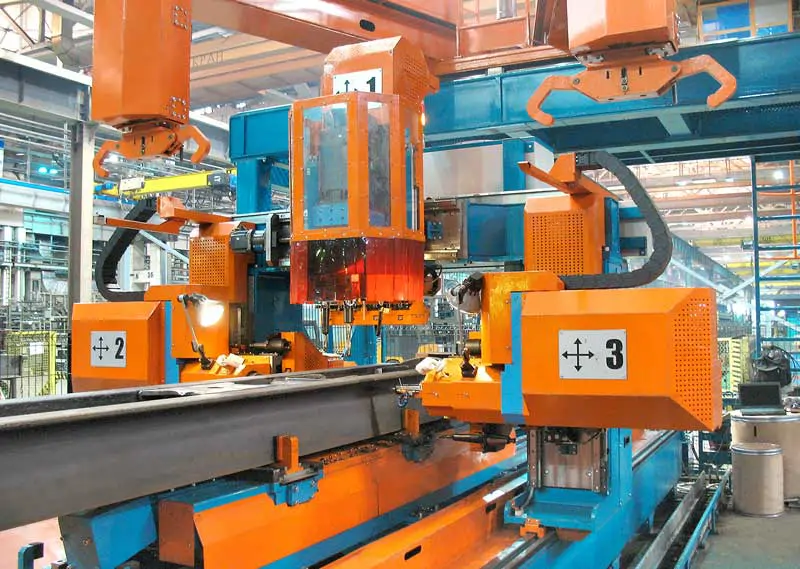
У цій статті мова піде про три автоматизовані свердлильні комплекси, комплексний підхід до їх створення та рішення «під ключ», які готова запропонувати вагонобудівним та вагоноремонтним підприємствам науково-виробнича фірма НВФ «ТЕХВАГОНМАШ».