Современное вагоностроение предъявляет всё более высокие требования к производительности, качеству сварных соединений, точности сборки и стабильности технологических процессов. При этом производство железнодорожного подвижного состава связано с большим количеством операций, которые требуют высокой повторяемости и значительных трудозатрат.
Содержание
- Почему автоматизация становится важной для вагоностроения
- Какие процессы в вагоностроении можно роботизировать
- Роботизированные сварочные комплексы
- Автоматизация изготовления хребтовых балок
- Автоматизация сверловки хребтовых балок и рам вагонов
- Роботизация производства боковых и торцевых стен вагонов
- Автоматизация сборки вагонов
- Автоматизация транспортировки крупногабаритных изделий
- Автоматизированные склады для металлопроката и комплектующих
- Автоматизация позиционирования и кантования
- Автоматизация дробеструйной обработки
- Роботизированная дробеструйная очистка вагонов
- Роботизация окраски вагонов
- Автоматический контроль качества
- Интеграция оборудования в цифровое производство
- Что даёт роботизация вагоностроительному предприятию
- Когда роботизация действительно эффективна
- С чего начинать роботизацию вагоностроительного предприятия
- Комплексный подход к автоматизации
- Роботизация как часть модернизации вагонного производства
- Инженерный подход к роботизации
- Частые вопросы
Одним из ключевых направлений развития отрасли становится автоматизация и роботизация вагоностроительного производства.
Роботизированные сварочные комплексы, автоматические сборочные линии, позиционеры, кантователи, системы транспортировки, автоматизированный контроль геометрии и интеграция оборудования в единую цифровую производственную систему позволяют перейти от отдельных механизированных операций к комплексной автоматизации производства вагонов. Подробнее о готовых решениях — в разделе каталога продукции и на странице проектов под ключ.
Почему автоматизация становится важной для вагоностроения
Производство грузовых и пассажирских вагонов включает десятки технологических операций — от подготовки и обработки листового и профильного металла до сборки рам и кузовов, изготовления боковых и торцевых стен, крыш, хребтовых и шкворневых балок, сварки металлоконструкций, зачистки сварных соединений, дробеструйной обработки, окраски, контроля геометрии, перемещения крупногабаритных конструкций и монтажа узлов и агрегатов. Часть этих операций традиционно выполняется вручную или с использованием универсального оборудования.
Однако при увеличении объёмов производства ручной труд становится одним из факторов, ограничивающих производительность. Кроме того, результат ручной операции может зависеть от квалификации конкретного работника.
Автоматизация позволяет сделать технологический процесс более стабильным и управляемым, а роботизация — автоматизировать повторяющиеся операции, требующие высокой точности и повторяемости.
Какие процессы в вагоностроении можно роботизировать
Роботизация не означает обязательный переход всего предприятия на полностью безлюдное производство. На практике наиболее эффективным является поэтапное внедрение автоматизации на отдельных технологических участках.
1. Роботизированная сварка
Сварка является одним из наиболее перспективных направлений роботизации в производстве вагонов. Роботизированные сварочные комплексы могут использоваться для изготовления боковых и торцевых стен вагонов, крыш, рам, хребтовых балок, элементов кузова, деталей тележек и различных сварных металлоконструкций.
Робот обеспечивает стабильное перемещение сварочного инструмента по заданной траектории. При правильно разработанной технологии это позволяет обеспечить повторяемость сварных соединений и уменьшить влияние человеческого фактора. В зависимости от изделия и технологического процесса могут применяться различные способы сварки, включая MIG/MAG, TIG, контактную и автоматическую сварку под флюсом (SAW).
Особенно эффективна роботизация там, где предприятие выпускает большие серии однотипных деталей.


Роботизированные сварочные комплексы
Современный роботизированный сварочный комплекс — это не только промышленный робот. Как правило, система объединяет промышленного робота, сварочный источник и горелку, позиционер или вращатель, оснастку для базирования изделия, систему подачи сварочной проволоки, датчики, защитное ограждение, систему управления, систему удаления сварочных аэрозолей и программное обеспечение.Позиционер обеспечивает оптимальное положение детали относительно сварочной горелки
В зависимости от задачи комплекс может иметь несколько степеней свободы и различные варианты позиционирования изделия. Например, робот может работать совместно с двухосевым позиционером, кантователем или специальным стендом, который обеспечивает оптимальное положение детали относительно сварочной горелки. Готовые линейки такого оборудования — в разделе каталога.
Именно поэтому роботизация сварки должна рассматриваться как комплексное инженерное решение, а не как простая установка промышленного робота вместо сварщика.
Автоматизация изготовления хребтовых балок
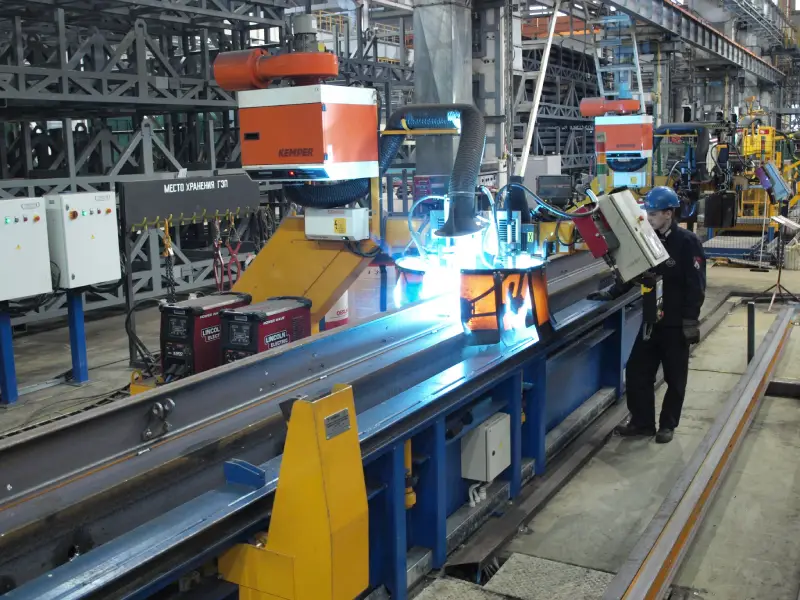
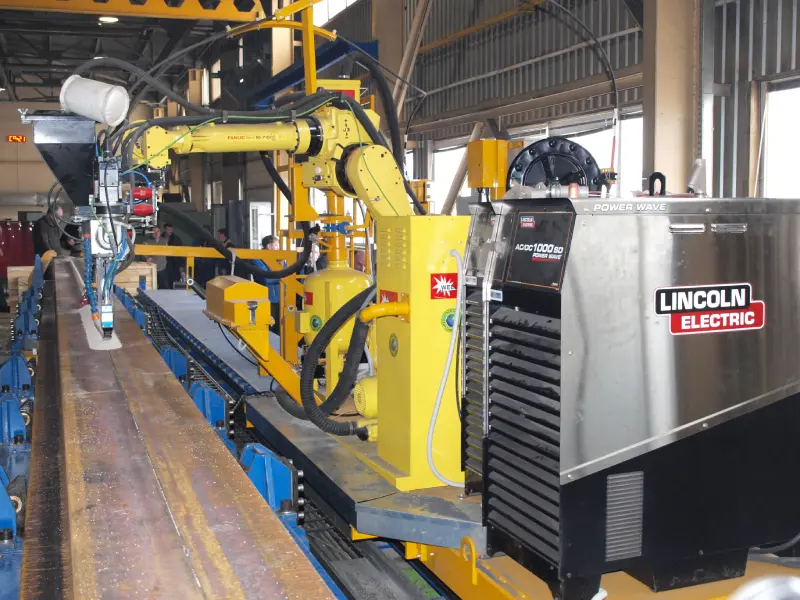
Одним из примеров эффективной автоматизации является производство хребтовых балок грузовых вагонов. Такие изделия имеют значительную длину и массу, а их изготовление включает операции сборки, позиционирования и сварки нескольких элементов.
Автоматизированный комплекс может последовательно выполнять загрузку компонентов, базирование элементов, фиксацию конструкции, прихватку, сварку, перемещение изделия между технологическими позициями и контроль параметров процесса. Для длинномерных конструкций особенно важно обеспечить синхронное перемещение изделия и сварочного оборудования.
При использовании автоматической сварки под флюсом возможно получение высокой производительности при стабильном качестве длинных сварных швов.
Автоматизация сверловки хребтовых балок и рам вагонов
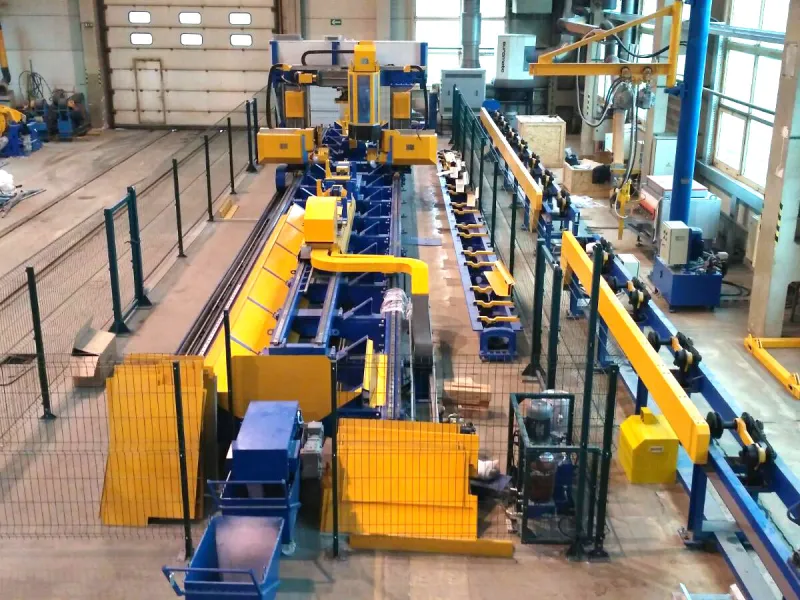
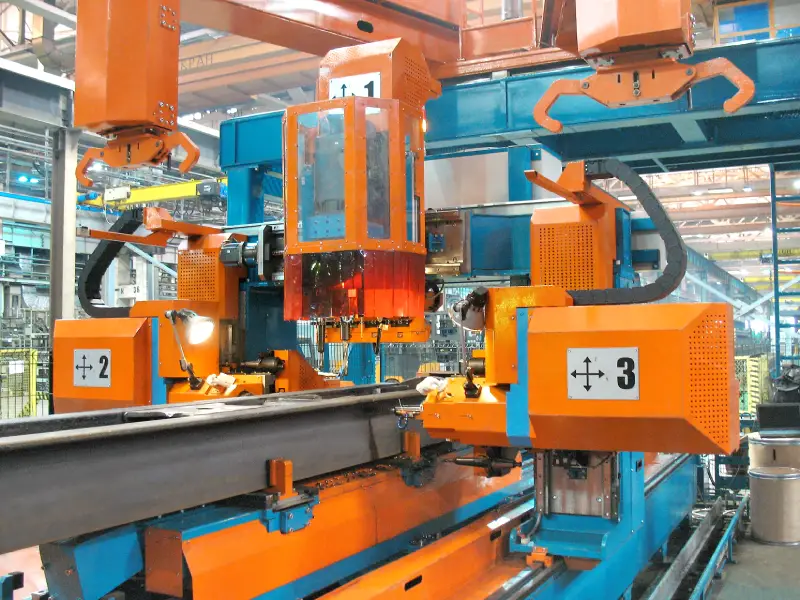
Автоматизированный комплекс сверловки хребтовых балок
Автоматизированный комплекс сверловки хребтовых балок
Помимо сборки и сварки, отдельного внимания заслуживает механическая обработка хребтовых балок и рамных конструкций — а именно сверление отверстий под пятники, скользуны, кронштейны тормозной системы и элементы крепления узлов ходовой части. Традиционно эта операция выполняется на универсальных сверлильных станках с ручной разметкой и последовательной перестановкой детали, что делает её одной из самых трудоёмких и чувствительных к человеческому фактору на всём производственном маршруте.
Автоматизация сверловки строится на использовании станков с ЧПУ (CNC), которые получают координаты отверстий из цифровой модели детали и выполняют обработку без ручной разметки. Для длинномерных изделий, таких как хребтовые балки, применяются портальные или многошпиндельные сверлильные комплексы с автоматическим позиционированием заготовки вдоль оси обработки — деталь фиксируется один раз, а координатная привязка всех отверстий сохраняется на всём протяжении балки.
Такой подход даёт несколько практических эффектов. Во-первых, устраняется накопленная погрешность разметки, характерная для ручной обработки серии отверстий на большой длине. Во-вторых, сокращается время цикла за счёт исключения промежуточных замеров и перестановок детали. В-третьих, обеспечивается повторяемость расположения отверстий от изделия к изделию — что особенно важно, когда рама или балка в дальнейшем поступает на роботизированную сборку и сварку, где точность базовых отверстий напрямую влияет на точность всей последующей сборки.
Интеграция сверлильного комплекса с ЧПУ в общий технологический поток предприятия также позволяет загружать программу обработки автоматически при смене номенклатуры изделия и передавать данные о выполненной операции в производственную систему — аналогично тому, как это происходит на участках роботизированной сварки.
Роботизация производства боковых и торцевых стен вагонов

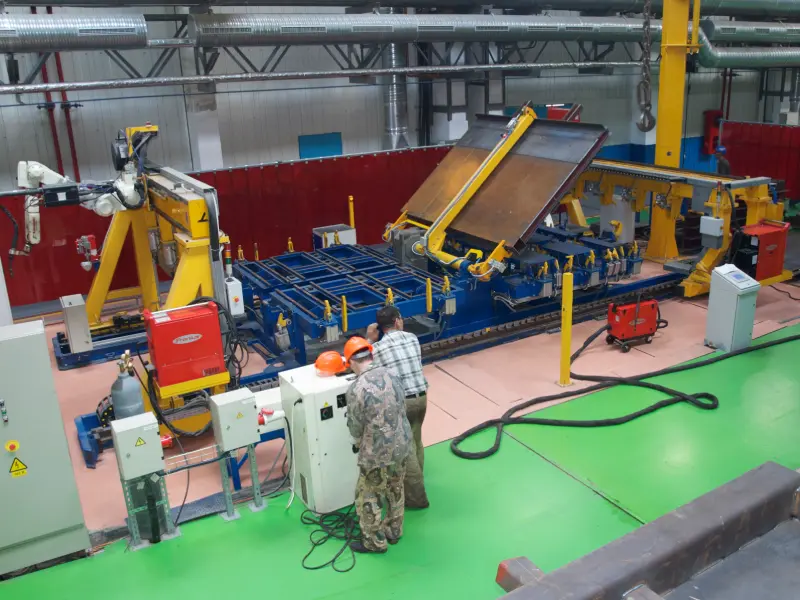
Боковые и торцевые стены вагонов представляют собой сложные сварные конструкции с большим количеством повторяющихся соединений. В зависимости от конструкции изделия роботизированный комплекс может выполнять позиционирование деталей, сварку продольных и поперечных швов, сварку элементов жёсткости и рам, перемещение изделия между позициями и повторяемое выполнение сварочных операций.
Для таких задач большое значение имеет технологическая оснастка: она должна обеспечивать точное базирование деталей и минимизировать деформации конструкции в процессе сварки. Поэтому при проектировании роботизированного участка необходимо одновременно проектировать робота, сварочную технологию, позиционирование изделия и оснастку.
Автоматизация сборки вагонов
Роботизация может применяться не только непосредственно для сварки. В перспективе автоматизируются отдельные операции сборки кузова: подача компонентов, позиционирование деталей, установка элементов, фиксация, транспортировка между рабочими позициями, автоматическая сварка и контроль положения деталей.
Особую роль здесь играют автоматизированные транспортные системы. Крупногабаритный кузов вагона нельзя эффективно перемещать между операциями обычными средствами внутри цеха, поэтому в автоматизированном производстве применяются специальные передаточные столы, транспортные платформы, подъёмные устройства, кантователи, вагонные тележки, поворотные столы и системы позиционирования.
Автоматизация транспортировки крупногабаритных изделий
В вагоностроении значительная часть производственного времени может приходиться не на обработку изделия, а на его перемещение и позиционирование. Например, кузов вагона необходимо поднять, переместить, развернуть, установить на следующую технологическую позицию и точно совместить с оборудованием. Для этих задач используются специализированные передаточные системы и подъёмно-транспортное оборудование. Трансбордер перемещает вагоны между параллельными путями цеха.


Трансбордер г.п. 160 тонн
Трансбордер г.п. 120 тонн
Одним из решений являются трансбордеры, которые позволяют перемещать вагоны и крупногабаритные конструкции между параллельными путями или производственными участками. Современный трансбордер может оснащаться автоматической системой позиционирования, частотным регулированием приводов, PLC-контроллером, системой безопасности и интерфейсом оператора.
Дополнительная интеграция с производственной системой предприятия позволяет автоматизировать передачу задания и отслеживание положения изделия.
Автоматизированные склады для металлопроката и комплектующих
Эффективность роботизированных сварочных и сборочных участков напрямую зависит от того, насколько стабильно и своевременно на них поступает металл и комплектующие. Если заготовка приходит с опозданием, лежит без учёта или её приходится разыскивать вручную между операциями, производительность дорогого роботизированного оборудования снижается — узким местом становится не сам процесс сварки, а логистика склада.
Для хранения листового и профильного металлопроката применяются автоматизированные складские системы вертикального или стеллажного типа, в которых металл хранится упорядоченно по ячейкам, а подача конкретного листа или профиля к рабочему месту выполняется автоматически по запросу оператора или производственного задания. Такой подход заметно сокращает площадь, занимаемую складом, исключает повреждение металла при хаотичном складировании и позволяет точно отслеживать остатки по каждой позиции номенклатуры.


Аналогичный принцип применяется и для хранения комплектующих — крепежа, узлов, мелких сварных и механообрабатываемых деталей, которые в больших количествах используются при сборке вагонов. Автоматизированный склад комплектующих обеспечивает штучный учёт, резервирование под конкретный производственный заказ и минимизацию пересортицы, которая на ручном складе возникает практически неизбежно при большом количестве позиций.


Отдельную ценность такие системы приобретают при интеграции с производственной системой предприятия: склад получает задание из MES или ERP, формирует и подаёт комплект материалов под конкретный заказ и передаёт обратно данные о расходе — замыкая цепочку «склад → производственный участок → контроль остатков» в единый цифровой контур, о котором говорилось выше применительно к роботизированным комплексам. Решения такого типа — в том числе линейка автоматизированных складов VerMet — применимы как для листового металлопроката, так и для хранения комплектующих на вагоностроительных и вагоноремонтных предприятиях. Подробнее — в разделе каталога продукции.
Автоматизация позиционирования и кантования
При сварке крупногабаритных конструкций положение изделия относительно сварочного инструмента имеет принципиальное значение: чем меньше необходимость выполнять сварку в неудобном положении, тем проще обеспечить стабильность технологического процесса. Для этого применяются сварочные позиционеры, вращатели, кантователи, подъёмные стенды, двухстоечные позиционеры и подъёмные центраторы.
Например, двухстоечный позиционер позволяет поднимать и вращать сварную конструкцию, обеспечивая оптимальное положение изделия во время выполнения технологических операций. В сочетании с промышленным роботом такое оборудование превращается в единый роботизированный технологический комплекс.
Автоматизация дробеструйной обработки
После изготовления сварной конструкции необходимо подготовить металлическую поверхность к окраске. Дробеструйная обработка также может быть автоматизирована — для этого применяются дробемётные камеры, проходные дробеструйные машины, установки для обработки листового металла и профилей, камеры для крупногабаритных металлоконструкций и специализированные установки для труб и других изделий.

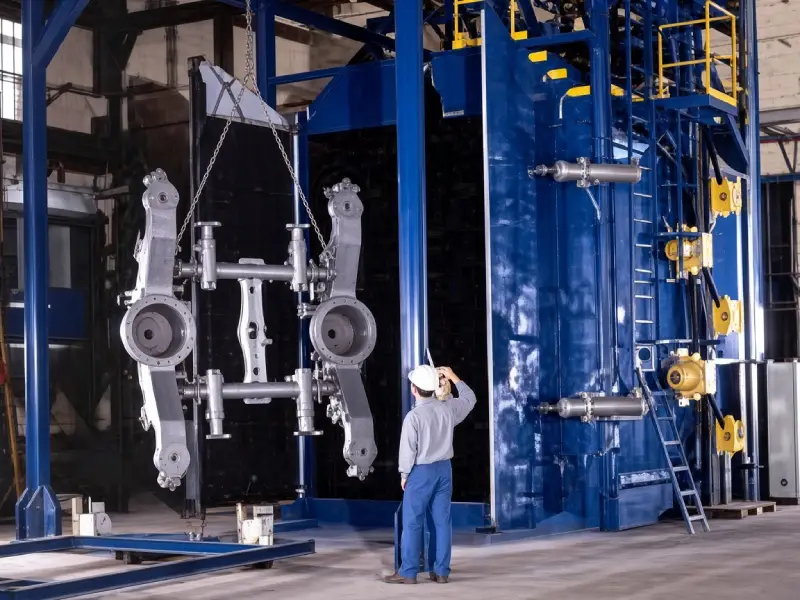
Автоматизация позволяет обеспечить более стабильную обработку поверхности и контролировать параметры технологического процесса. Для крупных вагоностроительных предприятий особенно эффективны проходные линии, в которых изделие последовательно проходит несколько технологических операций без необходимости ручного перемещения между ними. Подробнее об оборудовании — в разделе каталога.
Роботизированная дробеструйная очистка вагонов
Отдельное направление автоматизации дробеструйной обработки — роботизированная очистка крупногабаритных сварных конструкций, таких как кузов вагона, рама или полувагон целиком, когда изделие слишком велико или имеет слишком сложную геометрию для прохождения через стандартную дробемётную камеру с фиксированными метательными аппаратами.
В этом случае метательный аппарат или дробеструйное сопло устанавливается на манипулятор — промышленный робот или специализированную роботизированную платформу, перемещающуюся вдоль и вокруг обрабатываемого изделия. Траектория движения программируется под геометрию конкретного типа вагона, что позволяет обрабатывать труднодоступные зоны: внутренние поверхности рамы, сварные швы, места стыковки элементов кузова — с равномерным результатом по всей площади, в отличие от ручной обработки, где качество зависит от позиции и утомляемости оператора.
Известным примером такой технологии на рынке являются роботизированные дробеструйные комплексы Blastman (Финляндия), применяемые для очистки крупногабаритных сварных конструкций, судовых корпусов и подвижного состава. Подобные решения показывают общее направление развития отрасли: переход от дробеструйных камер фиксированной геометрии к гибким роботизированным системам, способным адаптироваться под разные типы и размеры изделий.
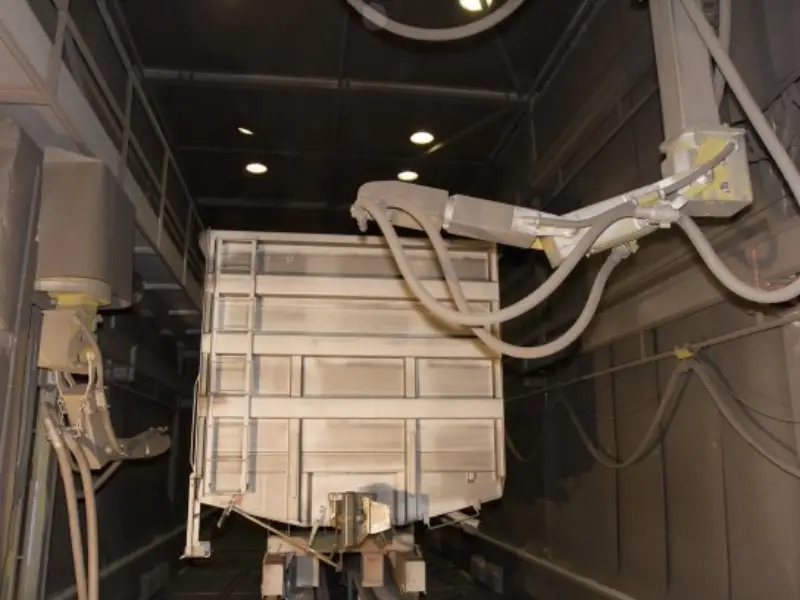
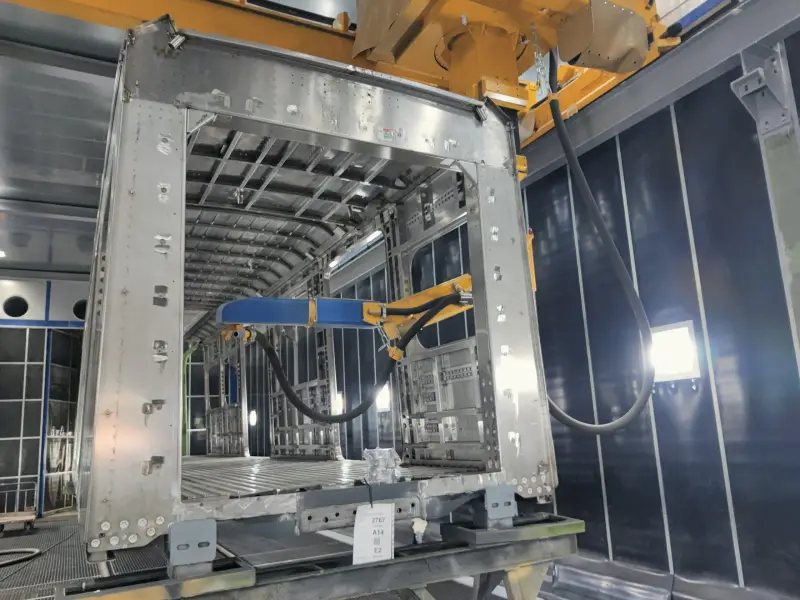
Роботизированная дробеструйная очистка вагонов Blastman
Роботизированная дробеструйная очистка вагонов Blastman
Для вагоностроительного и вагоноремонтного предприятия роботизированная дробеструйная очистка особенно оправдана там, где номенклатура обрабатываемых изделий разнородна по размеру и форме, а также там, где важно сократить воздействие абразивной пыли и шума на персонал за счёт вынесения оператора из рабочей зоны в пультовую. При выборе такого решения стоит учитывать требования к производительности, доступному пространству цеха и совместимость со смежными этапами — подачей изделия, системой рекуперации абразива и последующей окраской.
Роботизация окраски вагонов
Окраска кузова вагона — ещё один процесс, который потенциально может быть автоматизирован. Промышленные роботы могут использоваться для нанесения лакокрасочных материалов на крупногабаритные поверхности, обеспечивая стабильную скорость движения инструмента, повторяемую траекторию и равномерность нанесения покрытия. Программирование различных режимов позволяет снизить контакт персонала с лакокрасочными материалами.
При этом роботизированная система должна проектироваться совместно с окрасочной камерой, вентиляцией, фильтрацией, системой подготовки воздуха и оборудованием для нанесения покрытия.
Автоматический контроль качества
Следующий этап развития автоматизированного производства — автоматизация контроля. Для этого могут использоваться лазерные сканеры, системы технического зрения, датчики положения, измерительные системы, системы контроля геометрии и автоматическая регистрация параметров сварки.
Например, лазерный сканер способен получать информацию о геометрии крупногабаритной конструкции и сравнивать фактические параметры с заданной цифровой моделью. Это позволяет обнаруживать отклонения раньше, чем изделие поступит на следующую производственную операцию.
Интеграция оборудования в цифровое производство
Современная автоматизация предполагает не только автоматическое выполнение отдельных операций — следующий уровень заключается в объединении оборудования в единую информационную систему предприятия. Типовая структура выстраивается по цепочке: ERP → MES → производственный участок → PLC → роботизированное оборудование → датчики и системы контроля.
MES-система может получать производственное задание, передавать его на конкретный участок и собирать информацию о выполнении операций. В результате предприятие получает возможность отслеживать состояние оборудования, выполнение производственных заданий, загрузку рабочих центров, продолжительность операций, простои, аварийные остановки, параметры технологического процесса и историю обработки конкретного изделия.
Что даёт роботизация вагоностроительному предприятию
Роботизация не является самоцелью — её эффективность необходимо оценивать через конкретные производственные показатели.
Повышение производительности
Роботизированный комплекс способен выполнять повторяющиеся операции в течение длительного времени с минимальным количеством перерывов.
Стабильность качества
Запрограммированная траектория движения позволяет повторять технологическую операцию с высокой степенью воспроизводимости.
Снижение зависимости от ручного труда
Автоматизация наиболее монотонных и повторяющихся операций позволяет перераспределить квалифицированный персонал на более сложные задачи.
Повышение безопасности
Автоматизированные системы могут выполнять операции, связанные с высокой температурой, сварочными аэрозолями, абразивной обработкой и другими производственными факторами.
Управляемость производства
Интеграция оборудования с цифровыми системами позволяет получать объективные данные о работе производственных участков.
Когда роботизация действительно эффективна
Не каждую операцию выгодно роботизировать. Наиболее подходящими являются процессы с высокой повторяемостью, стабильной геометрией деталей, достаточно большими объёмами производства, чётко определённой технологией и возможностью автоматического позиционирования изделия. Если предприятие выпускает большое количество однотипных изделий, инвестиции в роботизированный комплекс могут иметь понятный экономический эффект.
При мелкосерийном производстве ситуация сложнее: здесь особенно важны быстрая переналадка, универсальная оснастка, возможность программирования нескольких изделий, автоматическая смена режимов и цифровые технологические карты. Поэтому для каждого предприятия необходимо рассчитывать экономическую эффективность автоматизации отдельно.
С чего начинать роботизацию вагоностроительного предприятия
Успешная роботизация начинается не с выбора робота. Первый этап — анализ существующего производственного процесса: важно определить, какие операции являются наиболее трудоёмкими, где возникают узкие места, какие операции повторяются, где образуются очереди и простои, какие операции влияют на качество, какое оборудование используется сейчас, как перемещается изделие между операциями, какие объёмы производства планируются и насколько изменится номенклатура изделий.
После этого можно определить участок с наибольшим потенциалом автоматизации. Следующий этап — разработка технического решения, в которое обычно входят технологическая схема, роботизированное оборудование, специализированная оснастка, позиционеры, транспортная система, системы управления, датчики, защитные системы, программное обеспечение и системы контроля качества.
Комплексный подход к автоматизации
Наиболее распространённая ошибка при модернизации производства — автоматизировать отдельную операцию, не учитывая соседние технологические процессы. Например, установка роботизированного сварочного комплекса может значительно повысить скорость сварки. Однако если перед комплексом недостаточно быстро выполняется сборка, а после сварки изделие долго ожидает транспортировки, общая производительность участка практически не изменится.
Поэтому эффективная автоматизация должна рассматривать весь технологический поток: заготовка → сборка → позиционирование → сварка → контроль → кантование → обработка → окраска → контроль → транспортировка → следующий этап. Автоматизация одного звена должна быть согласована с производительностью остальных.
Роботизация как часть модернизации вагонного производства
Современное вагоностроительное предприятие постепенно превращается из совокупности отдельных станков и участков в интегрированную производственную систему. Роботы, автоматизированные линии, передаточные столы, позиционеры, системы контроля и программное обеспечение должны работать как единый технологический комплекс.
При этом автоматизация обычно осуществляется поэтапно: от механизации отдельных операций — к автоматизации технологических операций, далее к роботизации повторяющихся процессов, автоматизации транспортировки и позиционирования, автоматическому контролю качества, интеграции оборудования с MES/ERP и, наконец, к созданию цифрового производственного контура. Такой подход позволяет модернизировать предприятие без необходимости одномоментной замены всей производственной инфраструктуры.
Инженерный подход к роботизации
Роботизация вагоностроительного производства требует компетенций сразу в нескольких областях: технологии вагоностроения, сварочных технологий, промышленной робототехники, автоматизации, механики, электротехники, программирования PLC, промышленной безопасности, проектирования технологической оснастки и производственной логистики.
Поэтому разработка роботизированного участка должна выполняться как комплексный инженерный проект. Важно не просто подобрать промышленного робота, а определить оптимальную конфигурацию всей системы с учётом изделия, технологии, производительности и требований предприятия. Примеры реализованных проектов — на странице «Реализованные проекты».
Заключение
Автоматизация и роботизация становятся одним из ключевых направлений развития современного вагоностроения. Наиболее значительный потенциал существует в сварке, сборке, позиционировании, транспортировке, дробеструйной обработке, окраске и контроле качества.
При этом эффективная роботизация — это не замена человека роботом. Это перестройка технологического процесса, при которой роботизированное оборудование, оснастка, системы управления, транспортные устройства и контроль качества объединяются в единую производственную систему. Для предприятий, выпускающих грузовые и пассажирские вагоны, а также для вагоноремонтных заводов автоматизация может стать инструментом повышения производительности, стабильности качества и управляемости производства.
НПФ «Техвагонмаш» разрабатывает и изготавливает технологическое оборудование и комплексные решения для автоматизации и роботизации производственных процессов. В зависимости от задачи проект может включать проектирование технологического участка, разработку специального оборудования и оснастки, роботизированные сварочные комплексы, позиционеры и кантователи, автоматизированные транспортные системы, системы управления и интеграцию оборудования в производственный процесс.
Ознакомиться с готовыми решениями можно в каталоге продукции и на странице проектов под ключ. Чтобы обсудить конкретную задачу — свяжитесь с нами.
Частые вопросы
С чего начинать роботизацию вагоностроительного предприятия?
Не с выбора робота, а с анализа текущего производственного процесса: какие операции наиболее трудоёмки, где узкие места и простои, какие операции повторяются и влияют на качество. После этого определяется участок с наибольшим потенциалом автоматизации и разрабатывается техническое решение — робот, оснастка, позиционирование, транспортная система и управление проектируются совместно.
Всегда ли роботизация экономически выгодна при мелкосерийном производстве?
Не всегда однозначно. При больших объёмах однотипных изделий эффект более предсказуем. При мелкосерийном производстве экономику определяют скорость переналадки, универсальность оснастки, возможность хранить и переключать несколько программ сварки и цифровые технологические карты. Эффективность нужно считать отдельно для каждого предприятия.
Что входит в роботизированный сварочный комплекс, кроме самого робота?
Промышленный робот — лишь один элемент. В комплекс входят сварочный источник и горелка, позиционер или вращатель, оснастка для базирования изделия, система подачи проволоки, датчики, защитное ограждение, система удаления сварочных аэрозолей, система управления и программное обеспечение.
Можно ли роботизировать производство поэтапно, а не сразу всё предприятие?
Да, это основной практический подход: от механизации отдельных операций — к автоматизации технологических процессов, затем к роботизации повторяющихся операций, автоматизации транспортировки и позиционирования, автоматическому контролю качества и, наконец, интеграции оборудования с MES/ERP. Такой путь позволяет модернизировать производство без одномоментной замены всей инфраструктуры.
Какие процессы в вагоностроении наиболее выгодно роботизировать в первую очередь?
Прежде всего операции с высокой повторяемостью и стабильной геометрией деталей: сварка боковых и торцевых стен, хребтовых балок, рам и элементов тележек, а также дробеструйная обработка и транспортировка крупногабаритных конструкций между технологическими позициями.
Похожие статьи
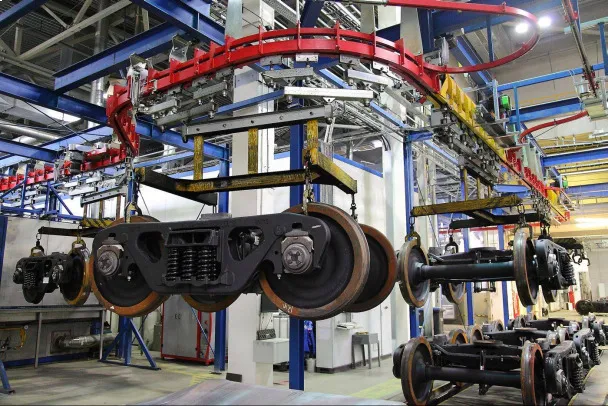
Вагоностроение — это серийное производство, где каждая минута простоя линии умножается на количество единиц подвижного состава в графике выпуска. В отличие от ремонтного цикла, здесь речь идёт не о единичном изделии, а о повторяемости: тысячи одинаковых сварных швов, сотни идентичных узлов кузова, стабильная геометрия из смены в смену.

Традиционно при наружной доработке и отделке кузовов вагонов на вагоностроительных предприятиях используются подъемные площадки. Однако устаревшие решения имеют ряд существенных недостатков: ограниченный диапазон подъема, сложность перемещения работников на необходимую высоту, несоответствие современным требованиям промышленной безопасности и неудобство эксплуатации.

В данной статье рассмотрены основные преимущества использования кантователей при сварке.
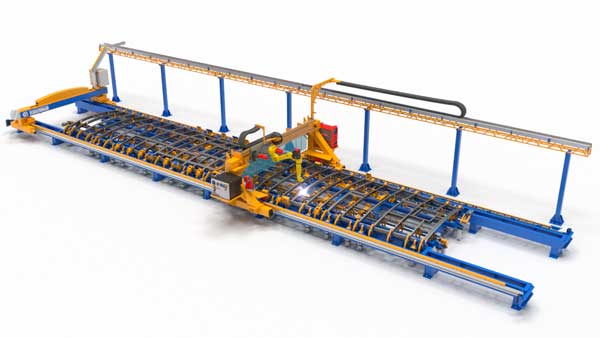
В данной статье приведены конструкции оборудования и технологии изготовления различных элементов новых моделей трамваев.