Роботизоване зварювання — один із ключових інструментів автоматизації сучасного виробництва. Промислові роботи дозволяють виконувати зварювальні операції з високою точністю та повторюваністю, стабілізувати якість з’єднань, підвищити продуктивність і знизити вплив людського фактора.
Сьогодні роботизовані зварювальні комплекси застосовуються в автомобілебудуванні, вагонобудуванні, виробництві металоконструкцій, сільськогосподарської техніки, машинобудуванні та інших галузях, де потрібно виконувати великі обсяги однотипних зварювальних операцій.
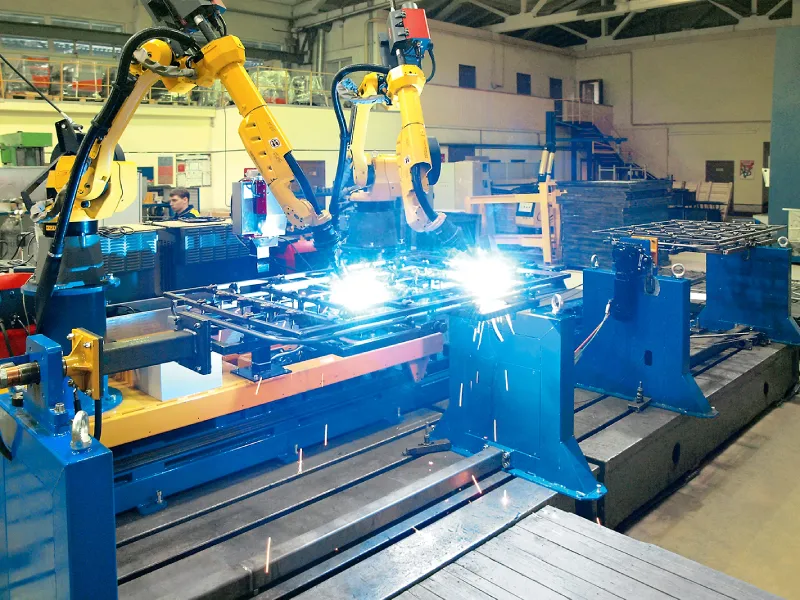
При цьому роботизація зварювання — це не просто встановлення промислового робота замість зварника. Ефективний зварювальний комплекс включає робот, джерело зварювального струму, зварювальну горілку, оснащення, позиціонер або інше технологічне обладнання, систему керування, датчики та засоби безпеки.
Розберемося, як влаштоване роботизоване зварювання, які технології використовуються, з яких компонентів складається зварювальний комплекс і коли автоматизація дійсно вигідна.
Зміст статті:
- Що таке роботизоване зварювання
- Основні види роботизованого зварювання
- Роботизоване дугове зварювання
- Роботизоване зварювання під флюсом (SAW)
- Роботизоване контактне точкове зварювання
- Роботизоване лазерне зварювання
- З чого складається роботизований зварювальний комплекс
- Як працює роботизоване зварювання
- Програмування зварювального робота
- Контроль якості роботизованого зварювання
- Переваги роботизованого зварювання
- Недоліки та обмеження
- Коли варто впроваджувати роботизоване зварювання
- Роботизоване зварювання у вагонобудуванні
- Як обрати роботизований зварювальний комплекс
- Головний висновок
- FAQ: часті запитання
Що таке роботизоване зварювання
Роботизоване зварювання — це автоматизований процес з’єднання металевих деталей, за якого промисловий робот переміщує зварювальний інструмент за заздалегідь заданою траєкторією.
На відміну від ручного зварювання, параметри процесу і рух зварювальної горілки задаються програмою. Після запуску робот може багаторазово повторювати одну й ту саму операцію з мінімальними відхиленнями.
Типова роботизована зварювальна система включає:
- промисловий зварювальний робот;
- контролер робота;
- зварювальне джерело живлення;
- зварювальну горілку;
- систему подачі зварювального дроту;
- систему подачі захисного газу;
- зварювальне оснащення;
- позиціонер або поворотний пристрій;
- датчики та системи контролю;
- захисне огородження;
- систему керування технологічним процесом.
У більш складних комплексах використовуються системи технічного зору, лазерні датчики, пристрої пошуку зварного шва та автоматичної корекції траєкторії.
Основні види роботизованого зварювання
Вибір технології роботизованого зварювання залежить від матеріалу, товщини деталей, типу зварного з’єднання, геометрії виробу, необхідної продуктивності та характеристик готового шва.
У промисловості найпоширеніші:
- MIG/MAG — роботизоване дугове зварювання плавким дротом у захисному газі;
- TIG — зварювання неплавким вольфрамовим електродом;
- SAW — автоматизоване зварювання під флюсом;
- контактне точкове зварювання;
- лазерне зварювання.
Для виробництва металоконструкцій, елементів вагонів та інших великогабаритних виробів особливий інтерес становлять MIG/MAG і SAW. Ці технології дозволяють автоматизувати значний обсяг повторюваних зварювальних операцій і забезпечити стабільну якість з’єднань.
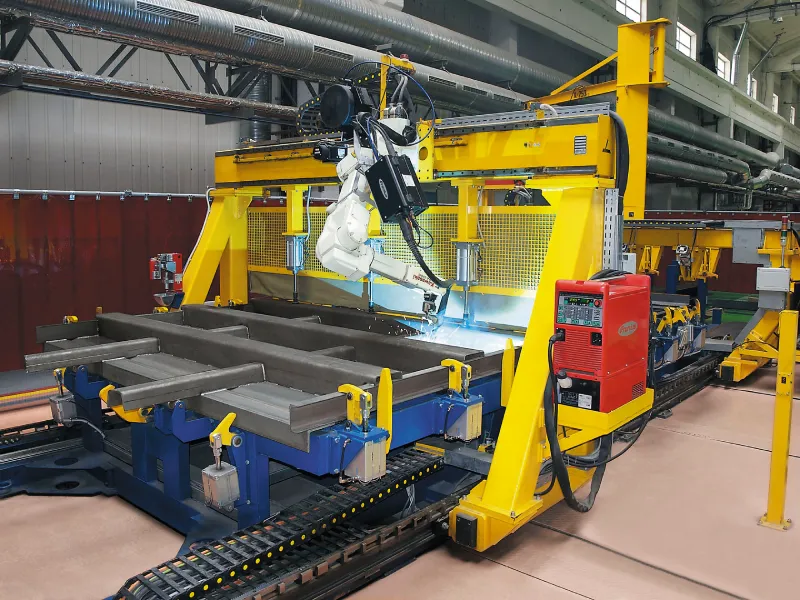
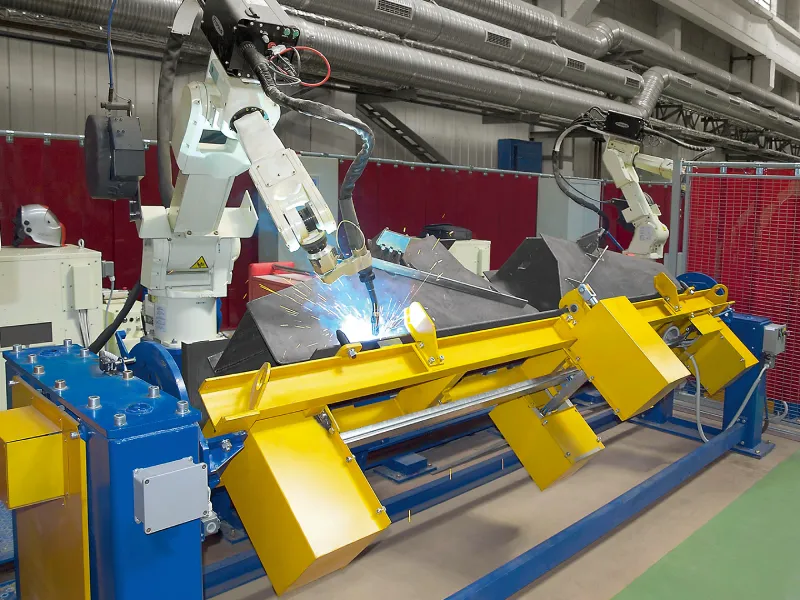
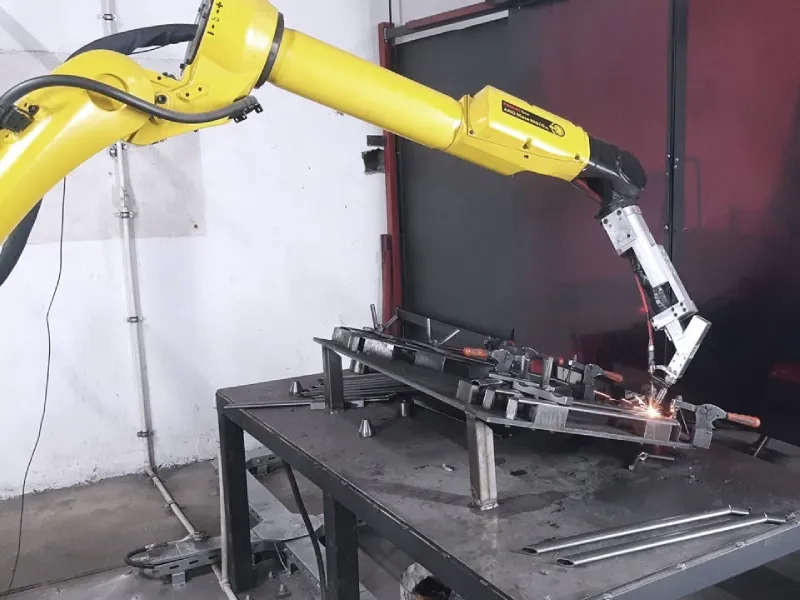
1. Роботизоване дугове зварювання
Дугове зварювання є одним із найпоширеніших варіантів промислової роботизації зварювальних процесів.
У процесі між електродом і виробом, що зварюється, виникає електрична дуга. Тепло, що виділяється, розплавляє основний метал і, за потреби, присадковий матеріал, формуючи зварне з’єднання.
Робот переміщує зварювальну горілку за заданою траєкторією, одночасно підтримуючи необхідні параметри процесу.
У промисловості широко застосовуються технології:
- MIG — зварювання в інертному захисному газі;
- MAG — зварювання в активному захисному газі;
- TIG — зварювання неплавким вольфрамовим електродом.
Для автоматизованого зварювання сталевих конструкцій особливо широко використовується MIG/MAG.
Переваги роботизованого дугового зварювання
Така технологія дозволяє:
- забезпечити стабільну геометрію зварного шва;
- підвищити продуктивність;
- зменшити кількість дефектів;
- знизити витрату зварювальних матеріалів;
- забезпечити високу повторюваність операцій;
- автоматизувати виконання довгих і складних зварних швів.
Роботизоване дугове зварювання особливо ефективне при серійному виробництві виробів із повторюваною геометрією — наприклад, для зварювання рам, кузовних елементів, деталей вагонів, металоконструкцій, опор, платформ та інших великогабаритних виробів.
Роботизоване зварювання під флюсом (SAW)
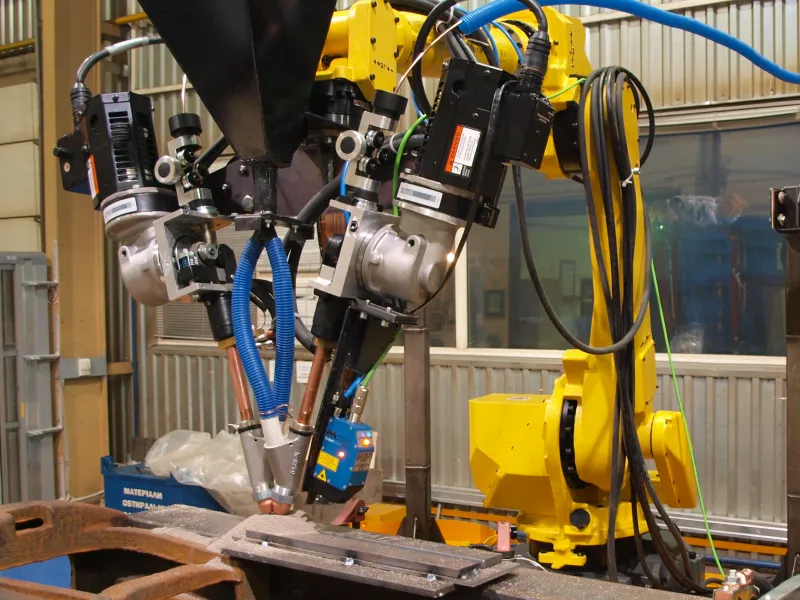
SAW (Submerged Arc Welding) — автоматизований процес дугового зварювання, за якого електрична дуга і зварювальна ванна перебувають під шаром гранульованого флюсу.
На відміну від MIG/MAG, при SAW зварювальна дуга не видна оператору: вона повністю закрита шаром флюсу. Флюс захищає зварювальну ванну від впливу атмосфери, сприяє стабілізації процесу і формує шлаковий шар, що захищає метал під час охолодження.
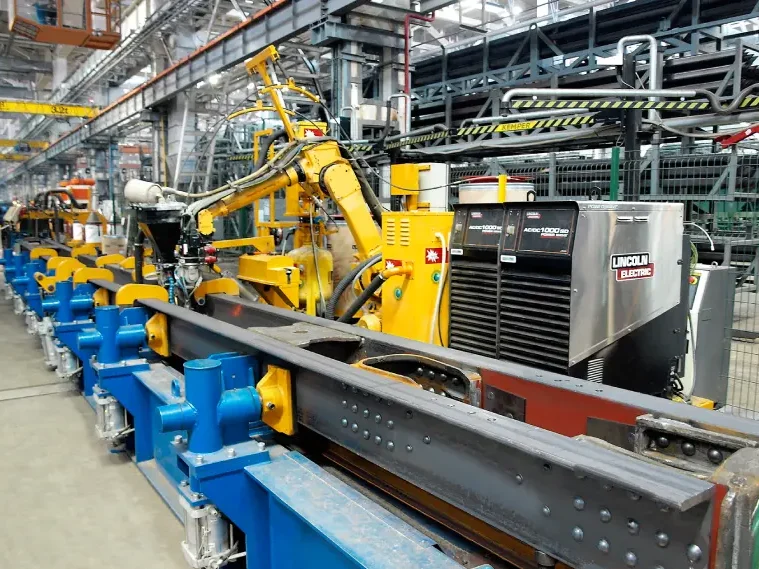
SAW особливо ефективна при зварюванні товстого металу, довгих прямолінійних швів і великогабаритних зварних конструкцій. Завдяки високій продуктивності та великій швидкості наплавлення технологія широко застосовується у важкому машинобудуванні, суднобудуванні, виробництві металоконструкцій, залізничній техніці, резервуарів, труб та енергетичного обладнання.
Як працює зварювання SAW
У процесі зварювання безперервний зварювальний дріт подається в зону з’єднання. Одночасно на поверхню виробу подається гранульований флюс.
Між електродом і заготовкою виникає електрична дуга. Її тепло розплавляє зварювальний дріт і основний метал, формуючи зварювальну ванну. Шар флюсу закриває дугу та розплавлений метал від навколишньої атмосфери.
Після охолодження зварного з’єднання шлак, що утворився, видаляється, а нерозплавлений флюс у відповідних системах може збиратися і повертатися в процес.
Для автоматизації SAW використовуються зварювальні головки, механізовані візки, колони і стріли, портальні системи, позиціонери, обертачі та промислові роботи.
Чому SAW підходить для роботизації
Зварювання під флюсом спочатку добре пристосоване до механізації та автоматизації, оскільки процес найефективніший при виконанні довгих безперервних швів із постійною або передбачуваною геометрією.
Робот або інший автоматизований маніпулятор забезпечує:
- стабільну траєкторію руху зварювальної головки;
- постійну швидкість зварювання;
- точне позиціонування електрода;
- повторюваність технологічних параметрів;
- автоматичне виконання довгих зварних швів;
- зниження залежності результату від кваліфікації оператора.
При цьому роботизована SAW-система може бути інтегрована з позиціонерами й обертачами, що дозволяє оптимально орієнтувати виріб відносно зварювальної головки.
Переваги роботизованого SAW
Висока продуктивність. Одна з головних переваг SAW — висока швидкість наплавлення. У важкому виробництві це дозволяє значно збільшити обсяг продукції, що випускається, порівняно з менш продуктивними способами зварювання. Для підвищення продуктивності можуть використовуватися різні конфігурації зварювальної системи: однодротова, дводротова і тандемна зварка.
Глибоке проплавлення. SAW забезпечує глибоке проплавлення, що робить технологію особливо ефективною для з’єднання товстих металевих деталей.
Стабільна якість зварного шва. Автоматизація дозволяє підтримувати постійні параметри процесу і положення зварювальної головки. У результаті підвищується повторюваність зварних з’єднань.
Мінімальне розбризкування. Оскільки дуга і зварювальна ванна перебувають під шаром флюсу, кількість бризок і вплив відкритої зварювальної дуги значно знижуються. Це також сприяє більш комфортним умовам роботи оператора.
Висока ефективність при довгих швах. SAW особливо вигідна для довгих прямолінійних або кільцевих зварних з’єднань, тому технологія широко застосовується при виготовленні великих зварних конструкцій, резервуарів, труб, балок та інших виробів.
Обмеження SAW
Незважаючи на високу продуктивність, зварювання під флюсом не є універсальною технологією. Основні обмеження:
- необхідність забезпечити утримання шару гранульованого флюсу над зоною зварювання;
- переважна робота в нижньому положенні та інших положеннях, що допускають стабільне утримання флюсу;
- обмежена ефективність при складній геометрії і важкодоступних з’єднаннях;
- необхідність видалення шлаку після зварювання;
- вища складність обладнання порівняно з ручним або напівавтоматичним зварюванням;
- доцільність застосування переважно при серійному виробництві та великих обсягах зварювання.
Тому SAW найефективніша там, де можна забезпечити стабільне положення виробу і отримати довгу безперервну траєкторію зварювання.
Де застосовується роботизований SAW
Зварювання під флюсом застосовується в галузях, де потрібно з’єднувати великі та товстостінні металеві елементи з високою продуктивністю:
- вагонобудування та залізнична промисловість;
- виробництво рам і великогабаритних металоконструкцій;
- важке машинобудування;
- суднобудування;
- виробництво резервуарів і посудин;
- виготовлення труб і трубних конструкцій;
- виробництво балок і колон;
- енергетичне обладнання;
- виробництво веж і секцій вітрогенераторів.
SAW у виробництві вагонів і металоконструкцій
Для вагонобудівних підприємств SAW може бути ефективним рішенням для автоматизації зварювання елементів, що мають довгі зварні шви і відносно стабільну геометрію.
Залежно від конструкції виробу роботизований комплекс може включати:
- промисловий робот або зварювальний маніпулятор;
- зварювальну головку SAW;
- джерело зварювального струму;
- систему подачі зварювального дроту;
- систему подачі та збору флюсу;
- позиціонер або обертач;
- спеціальне зварювальне оснащення;
- систему відстеження зварного шва;
- систему керування і безпеки.
Такий комплекс дозволяє об’єднати кілька технологічних операцій в єдину автоматизовану систему. Для великогабаритних виробів особливо важлива правильна комбінація зварювального маніпулятора, позиціонера і технологічного оснащення: позиціонер змінює положення виробу, а робот або зварювальна колона забезпечує точне переміщення зварювальної головки за заданою траєкторією.
У результаті SAW стає не окремою зварювальною операцією, а частиною комплексної автоматизованої виробничої лінії.
2. Роботизоване контактне точкове зварювання
Контактне точкове зварювання ґрунтується на проходженні електричного струму через деталі, що з’єднуються, під тиском. У місці контакту виділяється тепло, метал локально нагрівається і формується зварна точка.
Роботизовані системи точкового зварювання особливо поширені в автомобільній промисловості, де потрібно виконувати велику кількість однакових зварних з’єднань на кузовних деталях.

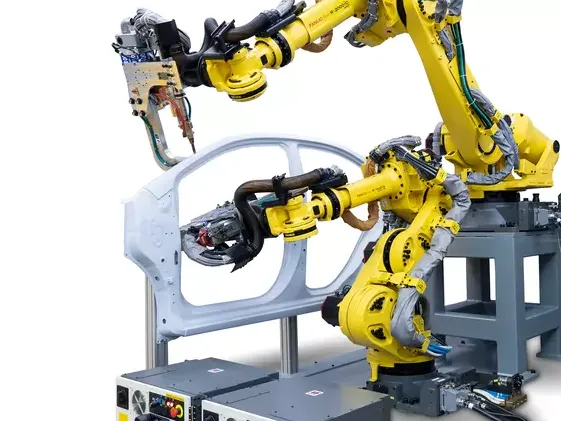
Основні переваги технології:
- висока швидкість;
- стабільна якість;
- повторюваність;
- можливість автоматизації великої кількості зварних точок;
- висока продуктивність серійного виробництва.
Проте технологія має обмеження: наприклад, доступ зварювального інструменту до окремих ділянок конструкції може бути ускладнений.
3. Роботизоване лазерне зварювання
Лазерне зварювання використовує сконцентрований промінь лазера як джерело тепла. Висока щільність енергії дозволяє виконувати точні зварні з’єднання з відносно невеликою зоною термічного впливу.
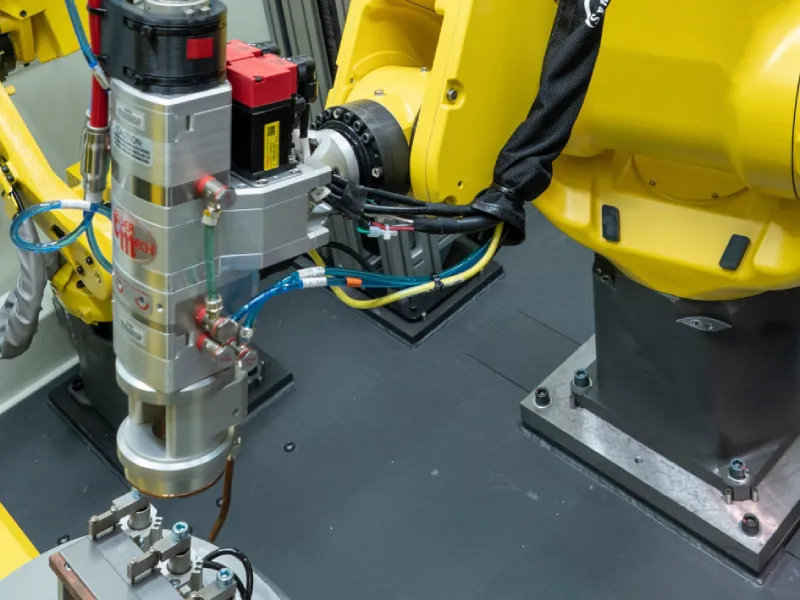
Роботизоване лазерне зварювання застосовується там, де особливо важливі:
- висока точність;
- швидкість;
- мінімальна деформація деталей;
- якість поверхні шва;
- можливість зварювання невеликих і складних елементів.
Технологія використовується у виробництві електронних компонентів, автомобільній промисловості, аерокосмічній галузі, медичному приладобудуванні та інших сферах. При цьому вартість лазерного зварювального обладнання і вимоги до точності позиціонування роблять таку технологію складнішою для впровадження порівняно з традиційним дуговим зварюванням.
З чого складається роботизований зварювальний комплекс
Ефективність автоматизованого зварювання визначається не лише характеристиками промислового робота. Повноцінний роботизований зварювальний комплекс являє собою сукупність обладнання, що працює як єдина технологічна система.
Промисловий зварювальний робот
Робот виконує основний рух зварювального інструменту. Як правило, використовуються шестиосьові промислові роботи, які дозволяють позиціонувати зварювальну горілку в різних просторових положеннях.
При виборі робота враховуються: вантажопідйомність, робоча зона, кількість осей, точність позиціонування, швидкість переміщення, допустимий момент на зап’ясті, тип зварювального обладнання та особливості виробу.
Для роботизованого зварювання важлива не лише точність позиціонування, а й здатність робота підтримувати стабільну швидкість і орієнтацію горілки протягом усієї траєкторії.
Зварювальна горілка
Зварювальна горілка є безпосереднім робочим інструментом комплексу. При MIG/MAG-зварюванні вона забезпечує подачу зварювального дроту, подачу захисного газу, передачу зварювального струму і формування зварювальної дуги.
Конструкція горілки повинна відповідати параметрам зварювального процесу і геометрії виробу. На якість зварювання можуть впливати навіть відносно невеликі відхилення положення горілки, неправильна подача захисного газу або знос витратних елементів.
Джерело зварювального живлення
Джерело живлення забезпечує необхідні електричні параметри зварювального процесу. У роботизованій системі воно взаємодіє з контролером робота та іншими елементами комплексу.
Для дугового зварювання важливі такі параметри, як зварювальний струм, напруга, швидкість подачі дроту, швидкість зварювання, тип захисного газу і характеристики зварювальної дуги. Сучасні джерела живлення дозволяють програмно керувати параметрами зварювання і зберігати технологічні режими для різних операцій.
Зварювальне оснащення
Одна з найбільш недооцінених складових роботизованого зварювання — технологічне оснащення. Навіть найточніший промисловий робот не зможе забезпечити стабільну якість, якщо деталі щоразу встановлюються в різному положенні.
Оснащення повинно надійно фіксувати деталі, забезпечувати повторюване положення компонентів, виключати зміщення під час зварювання, забезпечувати доступ зварювальної горілки і мінімізувати час завантаження та вивантаження виробу. Для складних виробів використовуються спеціальні кондуктори та автоматизовані системи фіксації.
Позиціонери та поворотні пристрої
При зварюванні складних просторових конструкцій робот може працювати разом із позиціонером. Позиціонер змінює положення виробу таким чином, щоб зварний шов опинився в оптимальному положенні відносно горілки.
Це дозволяє скоротити кількість складних просторових переміщень робота, підвищити якість зварювання, збільшити швидкість процесу, забезпечити зручніше положення зварного шва і зменшити кількість перевстановлень виробу.
У важкому машинобудуванні можуть застосовуватися двовісні позиціонери, поворотні пристрої, кантувачі та спеціалізовані системи позиціонування великогабаритних деталей.
Датчики і системи пошуку зварного шва
Однією з проблем роботизованого зварювання є відмінність реального положення деталей від положення, закладеного в програмі. Причинами можуть бути виробничі допуски, деформація деталей, похибка складання, зміна зазору і температурні деформації.
Тому сучасні роботизовані зварювальні комплекси можуть оснащуватися системами пошуку і відстеження зварного шва. Датчики дозволяють визначити фактичне положення з’єднання і скоригувати траєкторію руху горілки — це особливо важливо при зварюванні великогабаритних конструкцій і виробів, де невеликі відхилення геометрії можуть суттєво впливати на результат.
Як працює роботизоване зварювання
Роботу зварювального комплексу можна умовно розділити на кілька етапів:
- Підготовка деталей. Деталі встановлюються в технологічне оснащення і фіксуються в заданому положенні.
- Завантаження програми. У контролер робота завантажується програма, що містить траєкторію руху і параметри зварювання.
- Перевірка положення. Система визначає вихідне положення виробу і за потреби виконує коригування траєкторії.
- Виконання зварювання. Робот переміщує горілку за заданою траєкторією, одночасно підтримуючи необхідні технологічні параметри.
- Контроль процесу. Система контролює параметри зварювання і положення інструменту.
- Завершення операції. Після закінчення зварного шва робот повертається у задане положення, а готовий виріб передається на наступний етап виробництва.
Програмування зварювального робота
Програмування є одним із найважливіших етапів створення роботизованого зварювального комплексу. У програму необхідно закласти траєкторію руху, швидкість зварювання, положення і кут нахилу горілки, зварювальний струм, напругу, швидкість подачі дроту, послідовність виконання швів, увімкнення й вимкнення захисного газу, а також параметри позиціонера.
Сучасне програмне забезпечення дозволяє створювати і моделювати траєкторії у віртуальному середовищі. Це дає можливість перевірити роботу комплексу ще до його запуску і скоротити час введення обладнання в експлуатацію.
За даними Wevolver, сучасні системи програмування і симуляції здатні суттєво скорочувати час підготовки роботизованого процесу.
Контроль якості роботизованого зварювання
Автоматизація не скасовує необхідність контролю якості зварних з’єднань. Навпаки, сучасна роботизована система повинна забезпечувати контроль як самого технологічного процесу, так і готового виробу.
Контролюються: геометрія зварного шва, глибина проплавлення, ширина шва, наявність пор, тріщини, підрізи, непровари, бризки металу і стабільність параметрів зварювання.
Залежно від вимог можуть використовуватися візуальний контроль і різні методи неруйнівного контролю, включно з ультразвуковим і радіографічним методами.
Переваги роботизованого зварювання
Головна причина впровадження зварювальних роботів — можливість зробити виробничий процес більш стабільним, швидким і керованим.
Підвищення продуктивності
Робот здатний працювати тривалий час із мінімальними перервами і виконувати повторювані операції з високою швидкістю. Це особливо важливо для серійного виробництва.
Стабільна якість зварювання
Після правильного налаштування робот повторює задану траєкторію і технологічний режим з високою точністю. У результаті зменшується залежність якості від індивідуального досвіду конкретного зварника.
Висока повторюваність
Одна з ключових особливостей роботизованого зварювання — можливість виконувати тисячі однакових операцій із практично ідентичними параметрами.
Зниження кількості дефектів
Контрольована траєкторія і стабільні параметри процесу допомагають зменшити ймовірність таких дефектів, як підрізи, непровари і надмірне проплавлення.
Зниження витрати матеріалів
Точне керування зварювальною дугою і траєкторією може знизити витрату зварювального дроту, газу та інших витратних матеріалів.
Підвищення безпеки
Робот бере на себе виконання операцій у зоні впливу високої температури, зварювального випромінювання, диму та бризок розплавленого металу. Оператор при цьому контролює процес із безпечної зони.
Зниження собівартості
За достатнього завантаження обладнання автоматизація дозволяє скоротити трудовитрати на одиницю продукції і збільшити випуск виробів без пропорційного збільшення чисельності персоналу.
Недоліки та обмеження роботизованого зварювання
Незважаючи на численні переваги, роботизоване зварювання підходить далеко не для кожного виробництва.
Високі первинні інвестиції
Вартість проєкту включає не лише промислового робота: необхідно врахувати зварювальне обладнання, позиціонери, оснащення, захисне огородження, системи безпеки, датчики, програмне забезпечення, проєктування, інтеграцію і навчання персоналу. Тому роботизоване зварювання потребує попереднього техніко-економічного аналізу.
Необхідність програмування
Для запуску роботизованого комплексу необхідно розробити і налагодити технологічні програми. При зміні конструкції виробу може знадобитися коригування або повне переопрацювання програми.
Вимоги до геометрії деталей
Чим вища стабільність розмірів і положення деталей, тим простіше забезпечити стабільний роботизований процес. Великі виробничі допуски і значні деформації можуть ускладнити автоматизацію.
Необхідність кваліфікованого персоналу
Для експлуатації та обслуговування комплексу потрібні фахівці, які розуміються одночасно на зварювальній технології, робототехніці, програмуванні, електрообладнанні та системах автоматизації.
Обмежена економічна ефективність при дрібносерійному виробництві
Якщо підприємство випускає невелику кількість виробів, які суттєво відрізняються один від одного, роботизація може виявитися економічно невиправданою. У таких випадках ручне або напівавтоматичне зварювання може бути гнучкішим рішенням.
Коли варто впроваджувати роботизоване зварювання
Перед придбанням обладнання необхідно оцінити кілька факторів. Роботизація особливо ефективна, якщо:
- випускається серійна продукція;
- зварювальні операції регулярно повторюються;
- необхідно збільшити обсяг виробництва;
- висуваються високі вимоги до стабільності якості;
- існує дефіцит кваліфікованих зварників;
- виріб має стабільну геометрію;
- зварні шви мають передбачувану траєкторію;
- підприємство планує довгострокове збільшення продуктивності.
При цьому роботизація не обов’язково означає повну автоматизацію виробництва. Іноді найефективнішим рішенням стає автоматизація найбільш трудомістких операцій зі збереженням ручного виконання складних або нерегулярних зварних з’єднань.
Роботизоване зварювання у вагонобудуванні
Для підприємств вагонобудування роботизоване зварювання становить особливий інтерес. Виробництво вантажних вагонів, платформ, напіввагонів, рам та інших металоконструкцій включає велику кількість повторюваних зварювальних операцій.
Роботизовані комплекси можуть використовуватися для:
- зварювання рам вагонів;
- виготовлення кузовних елементів;
- зварювання бокових стін;
- зварювання торцевих конструкцій;
- виготовлення деталей візків;
- виробництва зварних металоконструкцій;
- зварювання елементів контейнерів і платформ.
При цьому для великогабаритних виробів особливо важлива спільна робота робота з позиціонерами, кантувачами, спеціалізованим оснащенням і системами транспортування. Саме комплексний підхід дозволяє отримати максимальний ефект від автоматизації.
Як обрати роботизований зварювальний комплекс
Вибір обладнання необхідно починати не з моделі робота, а з аналізу виробничого завдання. Необхідно визначити:
- Який виріб потрібно зварювати? Розміри, маса, матеріал і конструкція безпосередньо впливають на конфігурацію обладнання.
- Який тип зварювання використовується? MIG/MAG, TIG, контактне або лазерне зварювання потребують різного обладнання.
- Якою є виробнича програма? Кількість виробів на рік є одним з основних факторів економічної ефективності.
- Які зварні шви необхідно автоматизувати? Слід визначити довжину, розташування, тип і доступність швів.
- Як позиціонуватиметься виріб? Для складних конструкцій може знадобитися один або кілька позиціонерів.
- Як забезпечити завантаження і вивантаження? При високій продуктивності важлива організація логістики всередині роботизованої комірки.
- Чи потрібна система відстеження шва? Для виробів із нестабільною геометрією використання датчиків може суттєво підвищити надійність процесу.
Головний висновок: роботизоване зварювання — це не просто промисловий робот
Ефективна роботизація зварювання починається не з вибору робота. Робот є лише одним елементом виробничої системи.
Результат визначається тим, наскільки грамотно узгоджені робот, зварювальне обладнання, оснащення, позиціонування, програмне забезпечення, системи контролю і технологія зварювання.
Тому при реалізації проєкту необхідно розглядати роботизоване зварювання як комплексне технологічне рішення. Правильно спроєктований зварювальний комплекс дозволяє підвищити продуктивність, стабілізувати якість зварних з’єднань, скоротити виробничі втрати і створити основу для подальшої автоматизації підприємства.
FAQ: часті запитання
Що таке роботизоване зварювання?
Роботизоване зварювання — це автоматизоване виконання зварювальних операцій промисловим роботом за заданою програмою.
Які види роботизованого зварювання існують?
Найпоширеніші — дугове, контактне точкове та лазерне зварювання. Вибір технології залежить від матеріалу, конструкції виробу та вимог до виробництва.
У чому переваги зварювальних роботів?
Основні переваги — висока продуктивність, повторюваність, стабільність якості, точність виконання зварних швів і зниження впливу людського фактора.
Чи можна роботизувати зварювання великогабаритних конструкцій?
Так. Для великогабаритних виробів робот може працювати разом із позиціонерами, кантувачами та спеціальним технологічним оснащенням.
Чи підходить роботизоване зварювання для дрібносерійного виробництва?
Не завжди. Економічна ефективність залежить від кількості виробів, повторюваності операцій, складності програмування та вартості обладнання.
Чи потрібен оператор для роботизованого зварювального комплексу?
Так. Роботизована система не виключає потреби в персоналі. Оператор або налагоджувач відповідає за завантаження, контроль процесу, обслуговування обладнання та коригування технологічних програм.
Чи можна інтегрувати систему пошуку зварного шва?
Так. Сучасні роботизовані комплекси можуть оснащуватися лазерними та іншими датчиками, що дозволяють визначати фактичне положення зварного з’єднання і коригувати траєкторію робота.
Схожі статті
Роботизоване зварювання: 7 факторів, які вирішують, окупиться проект чи ні. Успіх автоматизації зварювання закладається не в роботі, а до його встановлення: точність заготовок, навчання оператора, вентиляція, обслуговування. У статті — що потрібно продумати перед покупкою роботизованого зварювального комплексу, щоб не отримати простої та шлюбу замість зростання продуктивності.
Роботизація зварювання — вже не експеримент окремих лідерів ринку, а робочий інструмент, що окупається за рахунок зростання виробітку, економії матеріалів і зниження залежності від дефіцитних кадрів. Нижче — 10 конкретних причин, чому промислові підприємства переводять зварювальні дільниці на робототехнічні комплекси (РТК), і як це відображається на економіці виробництва.

Стаття у журналі "Зварювальник" № 5 2015