Роботизированная сварка — один из ключевых инструментов автоматизации современного производства. Промышленные роботы позволяют выполнять сварочные операции с высокой точностью и повторяемостью, стабилизировать качество соединений, увеличить производительность и снизить влияние человеческого фактора.
Сегодня роботизированные сварочные комплексы применяются в автомобилестроении, вагоностроении, производстве металлоконструкций, сельскохозяйственной техники, машиностроении и других отраслях, где требуется выполнять большие объемы однотипных сварочных операций.
При этом роботизация сварки — это не просто установка промышленного робота вместо сварщика. Эффективный сварочный комплекс включает робот, источник сварочного тока, сварочную горелку, оснастку, позиционер или другое технологическое оборудование, систему управления, датчики и средства безопасности.
Разберемся, как устроена роботизированная сварка, какие технологии используются, из каких компонентов состоит сварочный комплекс и когда автоматизация действительно выгодна.
Содержание статьи:
- Что такое роботизированная сварка
- Основные виды роботизированной сварки
- Роботизированная дуговая сварка
- Роботизированная сварка под флюсом (SAW)
- Роботизированная контактная точечная сварка
- Роботизированная лазерная сварка
- Из чего состоит роботизированный сварочный комплекс
- Как работает роботизированная сварка
- Программирование сварочного робота
- Контроль качества роботизированной сварки
- Преимущества роботизированной сварки
- Недостатки и ограничения
- Когда стоит внедрять роботизированную сварку
- Роботизированная сварка в вагоностроении
- Как выбрать роботизированный сварочный комплекс
- Главный вывод
- FAQ: часто задаваемые вопросы
Что такое роботизированная сварка
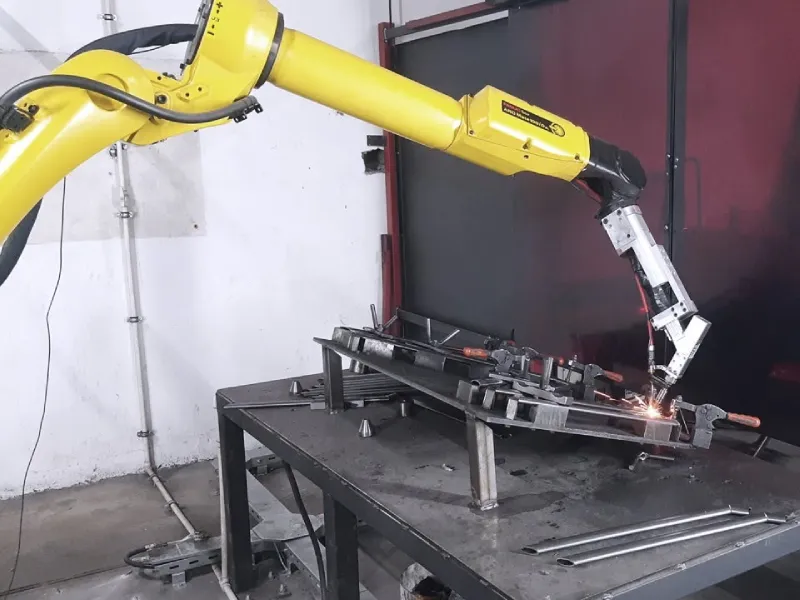
Роботизированная сварка — это автоматизированный процесс соединения металлических деталей, при котором промышленный робот перемещает сварочный инструмент по заранее заданной траектории.
В отличие от ручной сварки, параметры процесса и движения сварочной горелки задаются программой. После запуска робот может многократно повторять одну и ту же операцию с минимальными отклонениями.
Типичная роботизированная сварочная система включает:
- промышленного сварочного робота;
- контроллер робота;
- сварочный источник питания;
- сварочную горелку;
- систему подачи сварочной проволоки;
- систему подачи защитного газа;
- сварочную оснастку;
- позиционер или поворотное устройство;
- датчики и системы контроля;
- защитное ограждение;
- систему управления технологическим процессом.
В более сложных комплексах используются системы технического зрения, лазерные датчики, устройства поиска сварного шва и автоматической коррекции траектории.
Основные виды роботизированной сварки
Выбор технологии роботизированной сварки зависит от материала, толщины деталей, типа сварного соединения, геометрии изделия, требуемой производительности и характеристик готового шва.
В промышленности наиболее распространены:
- MIG/MAG — роботизированная дуговая сварка плавящейся проволокой в защитном газе;
- TIG — сварка неплавящимся вольфрамовым электродом;
- SAW — автоматизированная сварка под флюсом;
- контактная точечная сварка;
- лазерная сварка.
Для производства металлоконструкций, элементов вагонов и других крупногабаритных изделий особый интерес представляют MIG/MAG и SAW. Эти технологии позволяют автоматизировать значительный объем повторяющихся сварочных операций и обеспечить стабильное качество соединений.
1. Роботизированная дуговая сварка
Дуговая сварка является одним из наиболее распространенных вариантов промышленной роботизации сварочных процессов.
В процессе между электродом и свариваемой деталью возникает электрическая дуга. Выделяемое тепло расплавляет основной металл и, при необходимости, присадочный материал, формируя сварное соединение.
Робот перемещает сварочную горелку по заданной траектории, одновременно поддерживая необходимые параметры процесса.


В промышленности широко применяются технологии:
- MIG — сварка в инертном защитном газе;
- MAG — сварка в активном защитном газе;
- TIG — сварка неплавящимся вольфрамовым электродом.
Для автоматизированной сварки стальных конструкций особенно широко используется MIG/MAG.
Преимущества роботизированной дуговой сварки
Такая технология позволяет:
- обеспечить стабильную геометрию сварного шва;
- повысить производительность;
- уменьшить количество дефектов;
- снизить расход сварочных материалов;
- обеспечить высокую повторяемость операций;
- автоматизировать выполнение длинных и сложных сварных швов.
Роботизированная дуговая сварка особенно эффективна при серийном производстве изделий с повторяющейся геометрией — например, для сварки рам, кузовных элементов, деталей вагонов, металлоконструкций, опор, платформ и других крупногабаритных изделий.
Роботизированная сварка под флюсом (SAW)
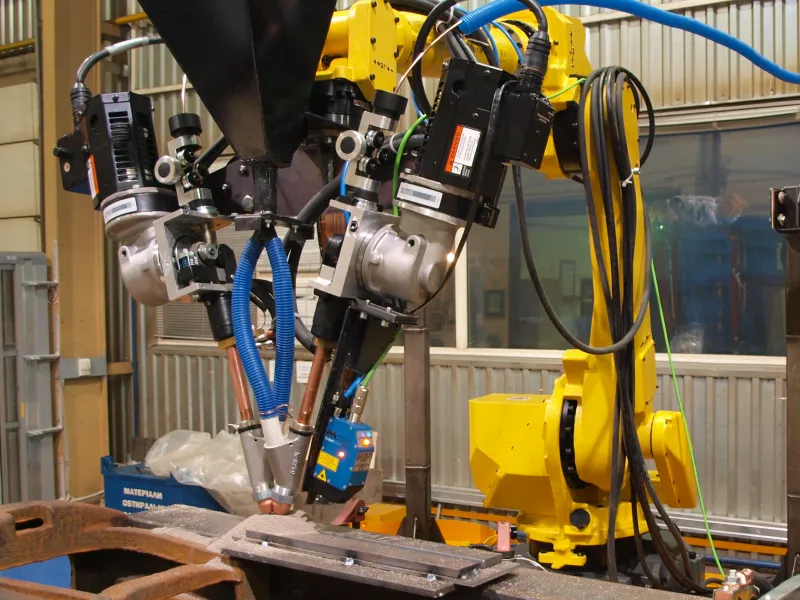
SAW (Submerged Arc Welding) — автоматизированный процесс дуговой сварки, при котором электрическая дуга и сварочная ванна находятся под слоем гранулированного флюса.
В отличие от MIG/MAG, при SAW сварочная дуга не видна оператору: она полностью закрыта слоем флюса. Флюс защищает сварочную ванну от воздействия атмосферы, способствует стабилизации процесса и формирует шлаковый слой, защищающий металл в процессе охлаждения.
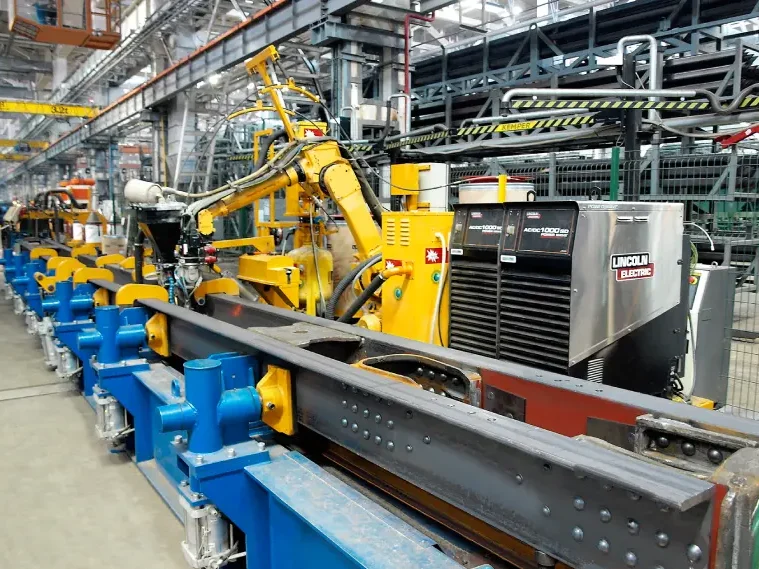
SAW особенно эффективна при сварке толстого металла, длинных прямолинейных швов и крупногабаритных сварных конструкций. Благодаря высокой производительности и большой скорости наплавки технология широко применяется в тяжелом машиностроении, судостроении, производстве металлоконструкций, железнодорожной технике, резервуаров, труб и энергетического оборудования.
Как работает сварка SAW
В процессе сварки непрерывная сварочная проволока подается в зону соединения. Одновременно на поверхность изделия подается гранулированный флюс.
Между электродом и заготовкой возникает электрическая дуга. Ее тепло расплавляет сварочную проволоку и основной металл, формируя сварочную ванну. Слой флюса закрывает дугу и расплавленный металл от окружающей атмосферы.
После охлаждения сварного соединения образовавшийся шлак удаляется, а нерасплавившийся флюс в соответствующих системах может собираться и возвращаться в процесс.
Для автоматизации SAW используются сварочные головки, механизированные тележки, колонны и стрелы, портальные системы, позиционеры, вращатели и промышленные роботы.
Почему SAW подходит для роботизации
Сварка под флюсом изначально хорошо приспособлена к механизации и автоматизации, поскольку процесс наиболее эффективен при выполнении длинных непрерывных швов с постоянной или предсказуемой геометрией.
Робот или другой автоматизированный манипулятор обеспечивает:
- стабильную траекторию движения сварочной головки;
- постоянную скорость сварки;
- точное позиционирование электрода;
- повторяемость технологических параметров;
- автоматическое выполнение длинных сварных швов;
- снижение зависимости результата от квалификации оператора.
При этом роботизированная SAW-система может быть интегрирована с позиционерами и вращателями, что позволяет оптимально ориентировать изделие относительно сварочной головки.
Преимущества роботизированной SAW
Высокая производительность. Одно из главных преимуществ SAW — высокая скорость наплавки. В тяжелом производстве это позволяет значительно увеличить объем выпускаемой продукции по сравнению с менее производительными способами сварки. Для повышения производительности могут использоваться различные конфигурации сварочной системы: однопроволочная, двухпроволочная и тандемная сварка.
Глубокое проплавление. SAW обеспечивает глубокое проплавление, что делает технологию особенно эффективной для соединения толстых металлических деталей.
Стабильное качество сварного шва. Автоматизация позволяет поддерживать постоянные параметры процесса и положение сварочной головки. В результате повышается повторяемость сварных соединений.
Минимальное разбрызгивание. Поскольку дуга и сварочная ванна находятся под слоем флюса, количество брызг и воздействие открытой сварочной дуги значительно снижаются. Это также способствует более комфортным условиям работы оператора.
Высокая эффективность при длинных швах. SAW особенно выгодна для длинных прямолинейных или кольцевых сварных соединений, поэтому технология широко применяется при изготовлении крупных сварных конструкций, резервуаров, труб, балок и других изделий.
Ограничения SAW
Несмотря на высокую производительность, сварка под флюсом не является универсальной технологией. Основные ограничения:
- необходимость обеспечить удержание слоя гранулированного флюса над зоной сварки;
- преимущественная работа в нижнем положении и других положениях, допускающих стабильное удержание флюса;
- ограниченная эффективность при сложной геометрии и труднодоступных соединениях;
- необходимость удаления шлака после сварки;
- более высокая сложность оборудования по сравнению с ручной или полуавтоматической сваркой;
- целесообразность применения преимущественно при серийном производстве и больших объемах сварки.
Поэтому SAW наиболее эффективна там, где можно обеспечить стабильное положение изделия и получить длинную непрерывную траекторию сварки.
Где применяется роботизированная SAW
Сварка под флюсом применяется в отраслях, где требуется соединять крупные и толстостенные металлические элементы с высокой производительностью:
- вагоностроение и железнодорожная промышленность;
- производство рам и крупногабаритных металлоконструкций;
- тяжелое машиностроение;
- судостроение;
- производство резервуаров и сосудов;
- изготовление труб и трубных конструкций;
- производство балок и колонн;
- энергетическое оборудование;
- производство башен и секций ветрогенераторов.
SAW в производстве вагонов и металлоконструкций
Для вагоностроительных предприятий SAW может быть эффективным решением для автоматизации сварки элементов, имеющих длинные сварные швы и относительно стабильную геометрию.
В зависимости от конструкции изделия роботизированный комплекс может включать:
- промышленного робота или сварочный манипулятор;
- сварочную головку SAW;
- источник сварочного тока;
- систему подачи сварочной проволоки;
- систему подачи и сбора флюса;
- позиционер или вращатель;
- специальную сварочную оснастку;
- систему отслеживания сварного шва;
- систему управления и безопасности.
Такой комплекс позволяет объединить несколько технологических операций в единую автоматизированную систему. Для крупногабаритных изделий особенно важна правильная комбинация сварочного манипулятора, позиционера и технологической оснастки: позиционер изменяет положение изделия, а робот или сварочная колонна обеспечивает точное перемещение сварочной головки по заданной траектории.
В результате SAW становится не отдельной сварочной операцией, а частью комплексной автоматизированной производственной линии.
2. Роботизированная контактная точечная сварка
Контактная точечная сварка основана на прохождении электрического тока через соединяемые детали под давлением. В месте контакта выделяется тепло, металл локально нагревается и формируется сварная точка.
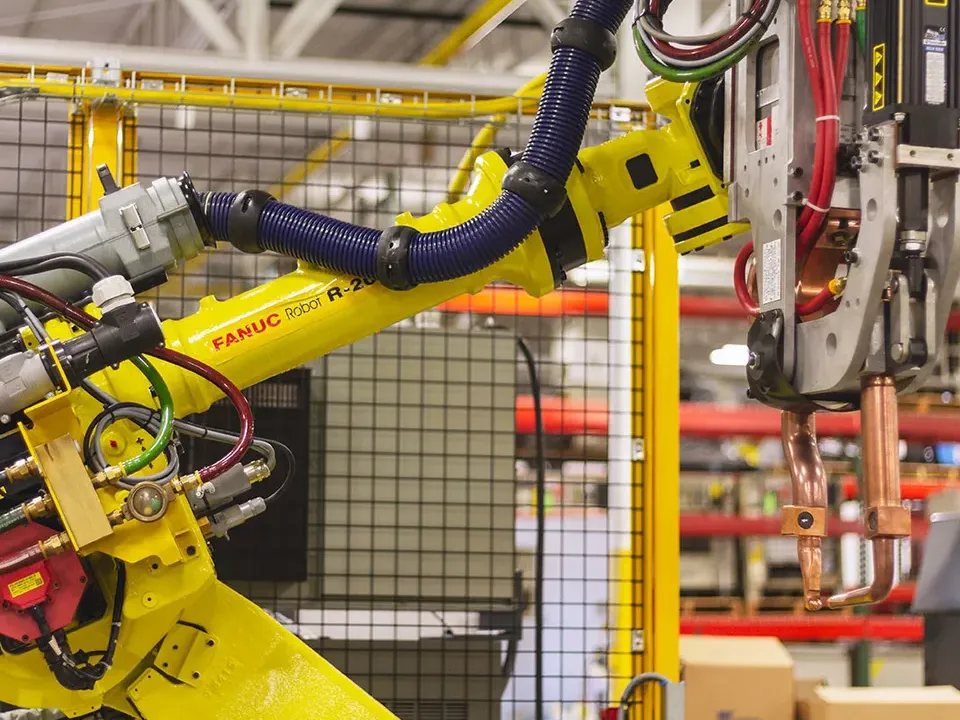
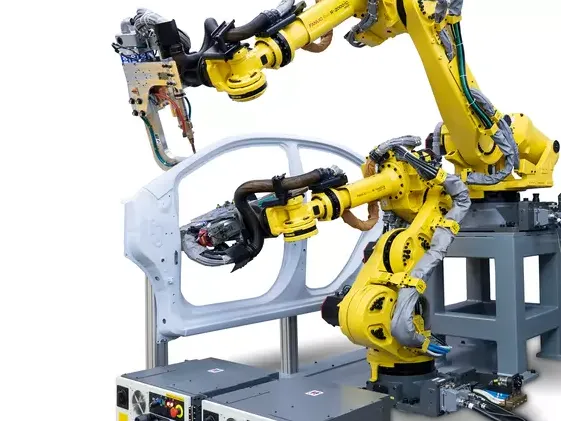
Роботизированные системы точечной сварки особенно распространены в автомобильной промышленности, где необходимо выполнять большое количество одинаковых сварных соединений на кузовных деталях.
Основные преимущества технологии:
- высокая скорость;
- стабильное качество;
- повторяемость;
- возможность автоматизации большого количества сварных точек;
- высокая производительность серийного производства.
Однако технология имеет ограничения: например, доступ сварочного инструмента к отдельным участкам конструкции может быть затруднен.
3. Роботизированная лазерная сварка
Лазерная сварка использует концентрированный луч лазера в качестве источника тепла. Высокая плотность энергии позволяет выполнять точные сварные соединения с относительно небольшой зоной термического влияния.
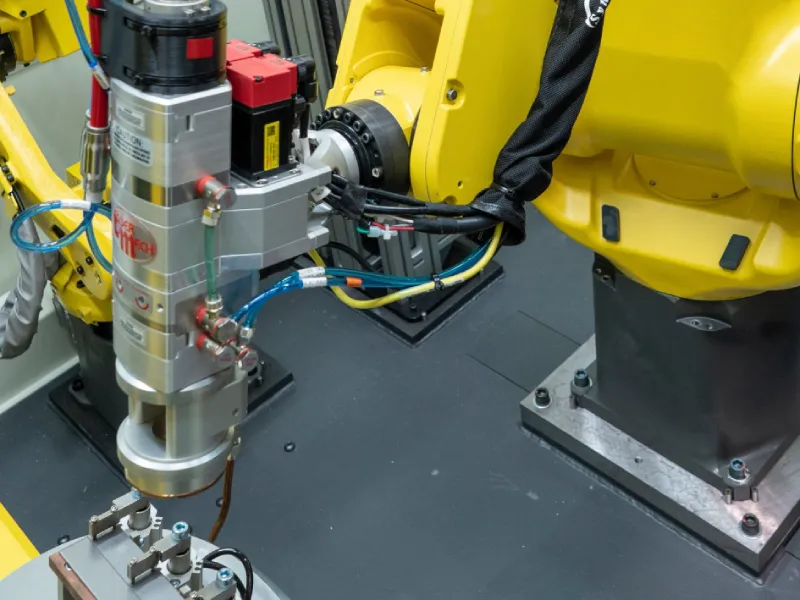
Роботизированная лазерная сварка применяется там, где особенно важны:
- высокая точность;
- скорость;
- минимальная деформация деталей;
- качество поверхности шва;
- возможность сварки небольших и сложных элементов.
Технология используется в производстве электронных компонентов, автомобильной промышленности, аэрокосмической отрасли, медицинском приборостроении и других областях. При этом стоимость лазерного сварочного оборудования и требования к точности позиционирования делают такую технологию более сложной для внедрения по сравнению с традиционной дуговой сваркой.
Из чего состоит роботизированный сварочный комплекс
Эффективность автоматизированной сварки определяется не только характеристиками промышленного робота. Полноценный роботизированный сварочный комплекс представляет собой совокупность оборудования, работающего как единая технологическая система.
Промышленный сварочный робот
Робот выполняет основное движение сварочного инструмента. Как правило, используются шестиосевые промышленные роботы, которые позволяют позиционировать сварочную горелку в различных пространственных положениях.
При выборе робота учитываются: грузоподъемность, рабочая зона, количество осей, точность позиционирования, скорость перемещения, допустимый момент на запястье, тип сварочного оборудования и особенности изделия.
Для роботизированной сварки важна не только точность позиционирования, но и способность робота поддерживать стабильную скорость и ориентацию горелки на протяжении всей траектории.
Сварочная горелка
Сварочная горелка является непосредственным рабочим инструментом комплекса. При MIG/MAG-сварке она обеспечивает подачу сварочной проволоки, подачу защитного газа, передачу сварочного тока и формирование сварочной дуги.
Конструкция горелки должна соответствовать параметрам сварочного процесса и геометрии изделия. На качество сварки могут влиять даже относительно небольшие отклонения положения горелки, неправильная подача защитного газа или износ расходных элементов.
Источник сварочного питания
Источник питания обеспечивает необходимые электрические параметры сварочного процесса. В роботизированной системе он взаимодействует с контроллером робота и другими элементами комплекса.
Для дуговой сварки важны такие параметры, как сварочный ток, напряжение, скорость подачи проволоки, скорость сварки, тип защитного газа и характеристики сварочной дуги. Современные источники питания позволяют программно управлять параметрами сварки и сохранять технологические режимы для различных операций.
Сварочная оснастка
Одна из наиболее недооцененных составляющих роботизированной сварки — технологическая оснастка. Даже самый точный промышленный робот не сможет обеспечить стабильное качество, если детали каждый раз устанавливаются в разном положении.
Оснастка должна надежно фиксировать детали, обеспечивать повторяемое положение компонентов, исключать смещение во время сварки, обеспечивать доступ сварочной горелки и минимизировать время загрузки и выгрузки изделия. Для сложных изделий используются специальные кондукторы и автоматизированные системы фиксации.
Позиционеры и поворотные устройства
При сварке сложных пространственных конструкций робот может работать совместно с позиционером. Позиционер изменяет положение изделия таким образом, чтобы сварной шов оказался в оптимальном положении относительно горелки.
Это позволяет сократить количество сложных пространственных перемещений робота, повысить качество сварки, увеличить скорость процесса, обеспечить более удобное положение сварного шва и уменьшить количество переустановок изделия.
В тяжелом машиностроении могут применяться двухосевые позиционеры, поворотные устройства, кантователи и специализированные системы позиционирования крупногабаритных деталей.
Датчики и системы поиска сварного шва
Одной из проблем роботизированной сварки является отличие реального положения деталей от положения, заложенного в программе. Причинами могут быть производственные допуски, деформация деталей, погрешность сборки, изменение зазора и температурные деформации.
Поэтому современные роботизированные сварочные комплексы могут оснащаться системами поиска и отслеживания сварного шва. Датчики позволяют определить фактическое положение соединения и скорректировать траекторию движения горелки — это особенно важно при сварке крупногабаритных конструкций и изделий, где небольшие отклонения геометрии могут существенно влиять на результат.
Как работает роботизированная сварка
Работу сварочного комплекса можно условно разделить на несколько этапов:
- Подготовка деталей. Детали устанавливаются в технологическую оснастку и фиксируются в заданном положении.
- Загрузка программы. В контроллер робота загружается программа, содержащая траекторию движения и параметры сварки.
- Проверка положения. Система определяет исходное положение изделия и при необходимости выполняет корректировку траектории.
- Выполнение сварки. Робот перемещает горелку по заданной траектории, одновременно поддерживая необходимые технологические параметры.
- Контроль процесса. Система контролирует параметры сварки и положение инструмента.
- Завершение операции. После окончания сварочного шва робот возвращается в заданное положение, а готовое изделие передается на следующий этап производства.
Программирование сварочного робота
Программирование является одним из важнейших этапов создания роботизированного сварочного комплекса. В программу необходимо заложить траекторию движения, скорость сварки, положение и угол наклона горелки, сварочный ток, напряжение, скорость подачи проволоки, последовательность выполнения швов, включение и отключение защитного газа, а также параметры позиционера.
Современное программное обеспечение позволяет создавать и моделировать траектории в виртуальной среде. Это дает возможность проверить работу комплекса еще до его запуска и сократить время ввода оборудования в эксплуатацию.
По данным Wevolver, современные системы программирования и симуляции способны существенно сокращать время подготовки роботизированного процесса.
Контроль качества роботизированной сварки
Автоматизация не отменяет необходимость контроля качества сварных соединений. Напротив, современная роботизированная система должна обеспечивать контроль как самого технологического процесса, так и готового изделия.
Контролируются: геометрия сварного шва, глубина проплавления, ширина шва, наличие пор, трещины, подрезы, непровары, брызги металла и стабильность параметров сварки.
В зависимости от требований могут использоваться визуальный контроль и различные методы неразрушающего контроля, включая ультразвуковой и радиографический методы.
Преимущества роботизированной сварки
Главная причина внедрения сварочных роботов — возможность сделать производственный процесс более стабильным, быстрым и управляемым.
Повышение производительности
Робот способен работать длительное время с минимальными перерывами и выполнять повторяющиеся операции с высокой скоростью. Это особенно важно для серийного производства.
Стабильное качество сварки
После правильной настройки робот повторяет заданную траекторию и технологический режим с высокой точностью. В результате уменьшается зависимость качества от индивидуального опыта конкретного сварщика.
Высокая повторяемость
Одна из ключевых особенностей роботизированной сварки — возможность выполнять тысячи одинаковых операций с практически идентичными параметрами.
Снижение количества дефектов
Контролируемая траектория и стабильные параметры процесса помогают уменьшить вероятность таких дефектов, как подрезы, непровары и чрезмерное проплавление.
Снижение расхода материалов
Точное управление сварочной дугой и траекторией может снизить расход сварочной проволоки, газа и других расходных материалов.
Повышение безопасности
Робот берет на себя выполнение операций в зоне воздействия высокой температуры, сварочного излучения, дыма и брызг расплавленного металла. Оператор при этом контролирует процесс из безопасной зоны.
Снижение себестоимости
При достаточной загрузке оборудования автоматизация позволяет сократить трудозатраты на единицу продукции и увеличить выпуск изделий без пропорционального увеличения численности персонала.
Недостатки и ограничения роботизированной сварки
Несмотря на многочисленные преимущества, роботизированная сварка подходит далеко не для каждого производства.
Высокие первоначальные инвестиции
Стоимость проекта включает не только промышленного робота: необходимо учитывать сварочное оборудование, позиционеры, оснастку, защитное ограждение, системы безопасности, датчики, программное обеспечение, проектирование, интеграцию и обучение персонала. Поэтому роботизированная сварка требует предварительного технико-экономического анализа.
Необходимость программирования
Для запуска роботизированного комплекса необходимо разработать и отладить технологические программы. При изменении конструкции изделия может потребоваться корректировка или полная переработка программы.
Требования к геометрии деталей
Чем выше стабильность размеров и положения деталей, тем проще обеспечить стабильный роботизированный процесс. Большие производственные допуски и значительные деформации могут усложнить автоматизацию.
Необходимость квалифицированного персонала
Для эксплуатации и обслуживания комплекса требуются специалисты, которые понимают одновременно сварочную технологию, робототехнику, программирование, электрооборудование и системы автоматизации.
Ограниченная экономическая эффективность при мелкосерийном производстве
Если предприятие выпускает небольшое количество изделий, которые существенно отличаются друг от друга, роботизация может оказаться экономически неоправданной. В таких случаях ручная или полуавтоматическая сварка может быть более гибким решением.
Когда стоит внедрять роботизированную сварку
Перед приобретением оборудования необходимо оценить несколько факторов. Роботизация особенно эффективна, если:
- выпускается серийная продукция;
- сварочные операции регулярно повторяются;
- необходимо увеличить объем производства;
- предъявляются высокие требования к стабильности качества;
- существует дефицит квалифицированных сварщиков;
- изделие имеет стабильную геометрию;
- сварные швы имеют предсказуемую траекторию;
- предприятие планирует долгосрочное увеличение производительности.
При этом роботизация не обязательно означает полную автоматизацию производства. Иногда наиболее эффективным решением становится автоматизация наиболее трудоемких операций при сохранении ручного выполнения сложных или нерегулярных сварных соединений.
Роботизированная сварка в вагоностроении
Для предприятий вагоностроения роботизированная сварка представляет особый интерес. Производство грузовых вагонов, платформ, полувагонов, рам и других металлоконструкций включает большое количество повторяющихся сварочных операций.
Роботизированные комплексы могут использоваться для:
- сварки рам вагонов;
- изготовления кузовных элементов;
- сварки боковых стен;
- сварки торцевых конструкций;
- изготовления деталей тележек;
- производства сварных металлоконструкций;
- сварки элементов контейнеров и платформ.
При этом для крупногабаритных изделий особенно важна совместная работа робота с позиционерами, кантователями, специализированной оснасткой и системами транспортировки. Именно комплексный подход позволяет получить максимальный эффект от автоматизации.
Как выбрать роботизированный сварочный комплекс
Выбор оборудования необходимо начинать не с модели робота, а с анализа производственной задачи. Необходимо определить:
- Какое изделие необходимо сваривать? Размеры, масса, материал и конструкция напрямую влияют на конфигурацию оборудования.
- Какой тип сварки используется? MIG/MAG, TIG, контактная или лазерная сварка требуют различного оборудования.
- Какова производственная программа? Количество изделий в год является одним из основных факторов экономической эффективности.
- Какие сварные швы необходимо автоматизировать? Следует определить длину, расположение, тип и доступность швов.
- Как будет позиционироваться изделие? Для сложных конструкций может потребоваться один или несколько позиционеров.
- Как обеспечить загрузку и выгрузку? При высокой производительности важна организация логистики внутри роботизированной ячейки.
- Требуется ли система отслеживания шва? Для изделий с нестабильной геометрией использование датчиков может существенно повысить надежность процесса.
Главный вывод: роботизированная сварка — это не просто промышленный робот
Эффективная роботизация сварки начинается не с выбора робота. Робот является только одним элементом производственной системы.
Результат определяется тем, насколько грамотно согласованы робот, сварочное оборудование, оснастка, позиционирование, программное обеспечение, системы контроля и технология сварки.
Поэтому при реализации проекта необходимо рассматривать роботизированную сварку как комплексное технологическое решение. Правильно спроектированный сварочный комплекс позволяет повысить производительность, стабилизировать качество сварных соединений, сократить производственные потери и создать основу для дальнейшей автоматизации предприятия.
FAQ: часто задаваемые вопросы
Что такое роботизированная сварка?
Роботизированная сварка — это автоматизированное выполнение сварочных операций промышленным роботом по заданной программе.
Какие виды роботизированной сварки существуют?
Наиболее распространены дуговая, контактная точечная и лазерная сварка. Выбор технологии зависит от материала, конструкции изделия и требований к производству.
В чем преимущества сварочных роботов?
Основные преимущества — высокая производительность, повторяемость, стабильность качества, точность выполнения сварных швов и снижение влияния человеческого фактора.
Можно ли роботизировать сварку крупногабаритных конструкций?
Да. Для крупногабаритных изделий робот может работать совместно с позиционерами, кантователями и специальной технологической оснасткой.
Подходит ли роботизированная сварка для мелкосерийного производства?
Не всегда. Экономическая эффективность зависит от количества изделий, повторяемости операций, сложности программирования и стоимости оборудования.
Нужен ли оператор для роботизированного сварочного комплекса?
Да. Роботизированная система не исключает необходимость персонала. Оператор или наладчик отвечает за загрузку, контроль процесса, обслуживание оборудования и корректировку технологических программ.
Можно ли интегрировать систему поиска сварного шва?
Да. Современные роботизированные комплексы могут оснащаться лазерными и другими датчиками, позволяющими определять фактическое положение сварного соединения и корректировать траекторию робота.
Похожие статьи
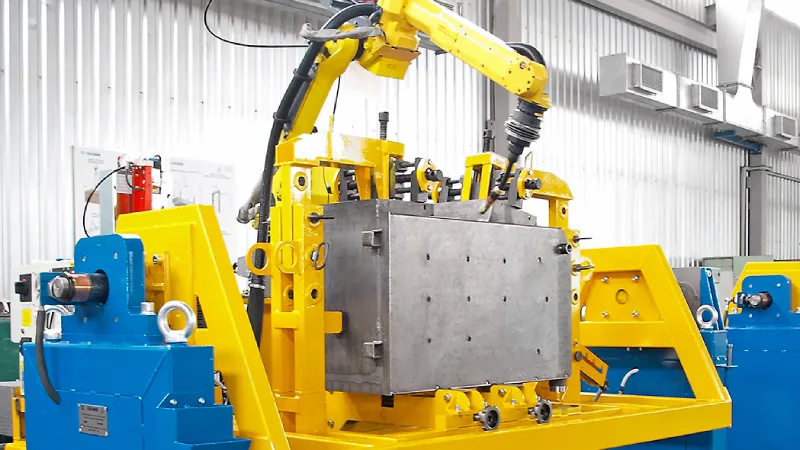
Роботизированная сварка: 7 факторов, которые решают — окупится проект или нет. Успех автоматизации сварки закладывается не в самом роботе, а до его установки: точность заготовок, обучение оператора, вентиляция, обслуживание. В статье — что нужно продумать перед покупкой роботизированного сварочного комплекса, чтобы не получить простои и брак вместо роста производительности.

Роботизация сварки — уже не эксперимент отдельных лидеров рынка, а рабочий инструмент, который окупается за счёт роста выработки, экономии материалов и снижения зависимости от дефицитных кадров. Ниже — 10 конкретных причин, почему промышленные предприятия переводят сварочные участки на робототехнические комплексы (РТК), и как это отражается на экономике производства.

Статья в журнале "Сварщик" № 5 2015