Швидкість комплектації замовлень визначається не лише тим, скільки у вас людей і техніки. Набагато сильніше на неї впливає базова логіка складу: чи йде людина до товару, чи товар приїжджає до людини. Від цього вибору залежать продуктивність, кількість помилок, площа під зберігання та, зрештою, вартість кожного зібраного рядка замовлення.
У статті розберемо обидва принципи, покажемо, з чого складається час комплектації, порівняємо підходи за ключовими показниками й підкажемо, як обрати схему під ваш склад: від складу запчастин та інструменту до зберігання листового металу на виробництві.
Зміст
- Що таке «оператор до товару» та «товар до оператора»
- З чого складається час комплектації
- Як працює «оператор до товару» і де в нього втрати
- Як працює «товар до оператора» і звідки береться виграш
- Порівняння принципів за ключовими показниками
- Коли який принцип обрати
- Гібридна схема: найкраще з двох підходів
- Особливий випадок: листовий метал і довгомір
- Як оцінити ефект і окупність
- Поширені запитання
- Висновки
Що таке «оператор до товару» та «товар до оператора»
«Оператор до товару» (person-to-goods) — класична схема. Комплектувальник отримує завдання, іде або їде до місць зберігання, знаходить комірку, бере потрібну кількість і повертається на ділянку збирання чи пакування. Склад організований як набір стелажів і проходів, а рухається людина.
«Товар до оператора» (goods-to-person, GTP) — зворотна логіка. Оператор працює на нерухомій станції, а автоматизована система сама доставляє до нього потрібну тару, лоток, піддон або лист. До таких систем належать вертикальні склади-ліфти, шатлові системи, каруселі та роботизовані комірки. Оператору лишається взяти потрібну кількість і підтвердити операцію.
Головна відмінність проста: в першому випадку переміщується людина, у другому — переміщується вантаж, причому під керуванням системи, яка знає, що і де лежить.
З чого складається час комплектації
Щоб зрозуміти, де принципи розходяться, розкладемо цикл комплектації одного рядка замовлення на складові:
- Переміщення. Шлях від станції до місця зберігання й назад.
- Пошук. Знаходження потрібної комірки, звірка артикула, інколи пошук потрібної партії.
- Безпосередній відбір. Взяти, перерахувати, перекласти.
- Підтвердження й облік. Сканування, введення даних, відмітка в обліковій системі.
- Очікування та простої. Звільнення проходу, очікування техніки, черга до стелажа.
За галузевими оцінками, під час ручної комплектації на ходіння й пошук іде до половини робочого часу, а то й більше. Водночас саме ці операції не створюють жодної цінності: деталь не стає ближчою до замовника від того, що комплектувальник пройшов ще сто метрів. Принцип «товар до оператора» націлений саме на цю частину циклу.
Як працює «оператор до товару» і де в нього втрати
Схема проста у впровадженні й не потребує великих вкладень: стелажі, візки, штабелери, система адресного зберігання. Вона гнучка та добре підходить для різнорідної номенклатури, габаритних і нестандартних вантажів.
Але з ростом обсягів проявляються характерні обмеження:
- Продуктивність зростає лише разом із чисельністю персоналу. Щоб збирати більше, потрібно наймати більше людей і купувати більше техніки.
- Довгі маршрути. Чим більший склад і ширший асортимент, тим довший шлях за кожним рядком.
- Людський фактор. Помилки пересортиці, неправильний підрахунок, відбір не з тієї партії. Вони зростають зі втомою та змінністю.
- Затори в проходах. За високої щільності роботи комплектувальники й техніка заважають одне одному.
- Неефективне використання площі. Проходи потрібні для людей і техніки, тому значна частина об’єму складу не використовується під зберігання.
- Умови праці та безпека. Робота на висоті, з важкими вантажами, поряд із навантажувальною технікою підвищує травмонебезпеку.
Як працює «товар до оператора» і звідки береться виграш
У системі GTP цикл будується навколо нерухомої станції. Керуюча система (WMS або вбудоване ПЗ) отримує замовлення, визначає комірки з потрібними позиціями та подає тару на станцію видачі. Поки оператор обробляє одну позицію, наступна вже в дорозі.
Виграш у швидкості складається з кількох ефектів:
- Зникає ходіння. Найважча складова циклу зводиться майже до нуля.
- Зникає пошук. Система знає адресу й сама подає потрібну комірку; оператору не треба звіряти стелажі.
- Паралельна робота. Подача наступного вантажу йде, поки оператор зайнятий поточним, тож станція майже не простоює.
- Підказки та контроль. Підсвічування комірки, показ кількості на екрані, сканування знижують імовірність помилки.
- Стабільний темп. Продуктивність не «просідає» наприкінці зміни, бо не залежить від втоми від ходьби.
Додатковий бонус — компактність. Вертикальні системи використовують висоту будівлі й прибирають проходи між стелажами, тому для зберігання того самого об’єму потрібно значно менше площі.
Порівняння принципів за ключовими показниками
| Показник | Оператор до товару | Товар до оператора |
|---|---|---|
| Швидкість комплектації рядка | Обмежена часом переміщення та пошуку | Істотно вища завдяки усуненню ходіння |
| Точність відбору | Залежить від уважності людини | Вища завдяки підсвічуванню, скануванню та контролю системи |
| Використання площі | Потрібні проходи, щільність зберігання нижча | Висока щільність, використання висоти |
| Масштабування пікових навантажень | Через зростання персоналу й техніки | Через додавання станцій і модулів |
| Початкові інвестиції | Низькі | Високі |
| Гнучкість щодо номенклатури | Дуже висока, підходить для нестандартних вантажів | Залежить від розмірів і маси, на які розрахована система |
| Умови та безпека праці | Робота з технікою, на висоті, у проходах | Ергономічна станція, менше травмонебезпечних операцій |
| Залежність від персоналу | Висока | Нижча |
Коли який принцип обрати
«Оператор до товару» залишається розумним вибором, якщо:
- замовлень небагато, а навантаження нестабільне й рідко сягає піків;
- номенклатура невелика, склад компактний і маршрути короткі;
- вантажі дуже великі, важкі або нестандартні й не підходять під розміри автоматизованої системи;
- бюджет обмежений, а помилки комплектації не критичні.
«Товар до оператора» окуповується, якщо:
- кількість рядків замовлення на добу велика й стабільно зростає;
- номенклатура широка, з великою кількістю дрібних і середніх позицій;
- ціна помилки висока: дорогі комплектуючі, сувора простежуваність партій;
- склад впирається в площу, а розширення дороге або неможливе;
- важко знайти й утримати персонал, а плинність шкодить стабільності процесу.
Гібридна схема: найкраще з двох підходів
На практиці вибір рідко буває «або-або». Типова раціональна схема: швидкооборотні та дрібні позиції (так звані А-товари за ABC-аналізом) розміщуються в автоматизованій системі «товар до оператора», а великогабаритні, рідкісні та нестандартні залишаються на звичайних стелажах із класичною комплектацією.
Так ви отримуєте максимальний ефект там, де кількість звернень до комірок найбільша, і не переплачуєте за автоматизацію там, де вона не дає віддачі. Обов’язкова умова — єдина система обліку (WMS або інтеграція з ERP/MES), щоб обидві зони працювали як один склад.
Особливий випадок: листовий метал і довгомір
У металообробці та машинобудуванні принцип «оператор до товару» часто означає кран, навантажувач і пошук потрібного листа серед штабелів. Втрати тут помітно вищі, ніж на складі дрібних деталей: лист треба знайти, відкопати з-під інших, перемістити, а потім повернути залишок.
Для таких завдань застосовують спеціалізовані автоматизовані склади листового металу, що реалізують принцип «товар до оператора»: система сама дістає потрібний лист або пакет і подає його на станцію видачі, а залишок повертає на місце й фіксує в обліку. Це скорочує простої розкрійного обладнання, знижує ризик пошкодження матеріалу та прибирає роботу під підвішеним вантажем.
Докладніше про таке рішення читайте на сторінці автоматизованих складів листового металу VerMet.
Як оцінити ефект і окупність
Щоб порівняти принципи на цифрах, а не на відчуттях, зберіть базові показники вашого складу:
- Кількість рядків замовлення на добу та її пікові значення за сезонами.
- Середній час на один рядок за поточної схеми: від отримання завдання до підтвердження.
- Частку часу на переміщення й пошук (хронометраж кількох змін дасть чесну картину).
- Рівень помилок комплектації та вартість однієї помилки: повернення, простої виробництва, рекламації.
- Вартість площі та можливість розширення складу.
- Фонд оплати праці комплектувальників і витрати на техніку.
Далі рахується економія на трудовитратах, зниження втрат від помилок, вивільнена площа та зростання пропускної здатності, а потім це зіставляється з інвестиціями в систему. Важливо закладати не лише сьогоднішній обсяг, а й прогноз зростання: саме при зростанні автоматизація дає найбільший ефект, бо масштабується додаванням станцій, а не людей.
Поширені запитання
Що таке принцип «товар до оператора»?
Це принцип комплектації, за якого оператор залишається на одній станції, а автоматизована система подає до нього потрібну тару або матеріал. У міжнародній практиці його називають goods-to-person (GTP).
Що таке принцип «оператор до товару»?
Це класична схема, за якої комплектувальник сам переміщується складом до місць зберігання й збирає позиції замовлення.
Який принцип комплектації швидший?
За стабільного потоку рядків замовлення «товар до оператора» зазвичай швидший, бо усуває ходіння та пошук. За малої кількості замовлень або дуже великих габаритів «оператор до товару» може бути раціональнішим.
Чи можна поєднувати обидва принципи на одному складі?
Так. Швидкооборотні та дрібні позиції розміщують в автоматизованій системі, а великогабаритні й рідкісні залишають у зоні стелажного зберігання з класичною комплектацією.
Чи підходить «товар до оператора» для листового металу?
Так, для цього існують спеціалізовані рішення: лист або пакет подається на станцію видачі, а оператор не працює з краном і не ходить між штабелями.
Висновки
«Оператор до товару» — проста й гнучка схема з низьким порогом входу, але її продуктивність упирається в ходіння, пошук і людський фактор. «Товар до оператора» прибирає ці втрати, підвищує точність і економить площу, проте потребує інвестицій і окуповується за достатнього навантаження.
Рішення варто приймати на основі даних: хронометражу, кількості рядків замовлення, вартості помилок і прогнозу зростання. Часто найкращий результат дає гібрид, коли автоматизація закриває найгарячішу частину номенклатури.
Хочете оцінити, який принцип комплектації підійде вашому складу? Зв’яжіться з інженерами Техвагонмаш: допоможемо розрахувати навантаження та підібрати рішення під вашу номенклатуру.
Схожі статті
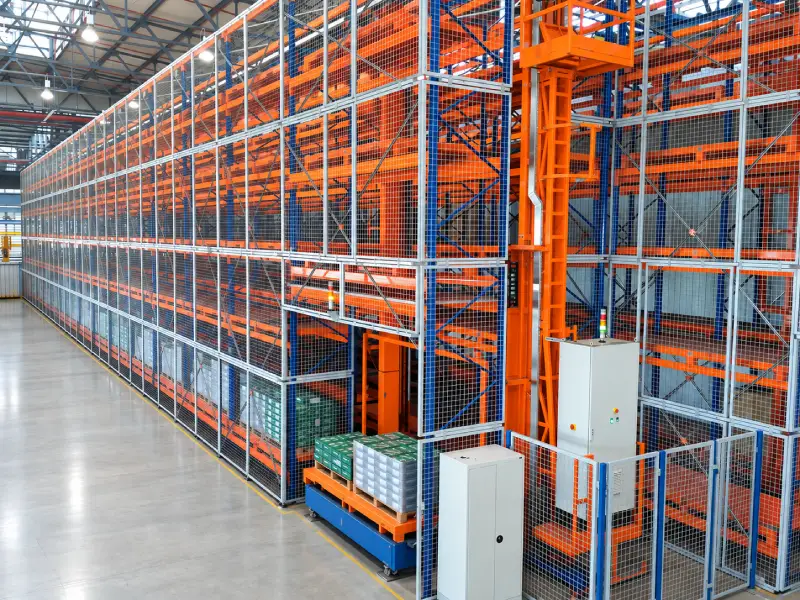
Площа складу — одна з найдорожчих статей постійних витрат виробництва: оренда або утримання будівлі, опалення, освітлення, податки на нерухомість. Коли місця бракує, звичайний шлях — розширюватися. Але є й інший: зберігати ту саму кількість вантажу на меншій площі, використовуючи висоту будівлі та автоматизацію. У цій статті — не загальні слова, а зрозумілий розрахунок: як виходить економія до 90% площі, від чого вона залежить і коли вона недосяжна.

Швидкість комплектації замовлень визначається не лише тим, скільки у вас людей і техніки. Набагато сильніше на неї впливає базова логіка складу: чи йде людина до товару, чи товар приїжджає до людини. Від цього вибору залежать продуктивність, кількість помилок, площа під зберігання та, зрештою, вартість кожного зібраного рядка замовлення. У статті розберемо обидва принципи, покажемо, з чого складається час комплектації, порівняємо підходи за ключовими показниками й підкажемо, як обрати схему під ваш склад: від складу запчастин та інструменту до зберігання листового металу на виробництві.
Навколо автоматичних вертикальних складів існує чимало міфів. Одні підприємства вважають такі системи надто дорогими, інші — складними в експлуатації, а треті вважають, що вони підходять лише для невеликих деталей або великих логістичних центрів. Розглянемо 12 найпоширеніших помилкових уявлень.
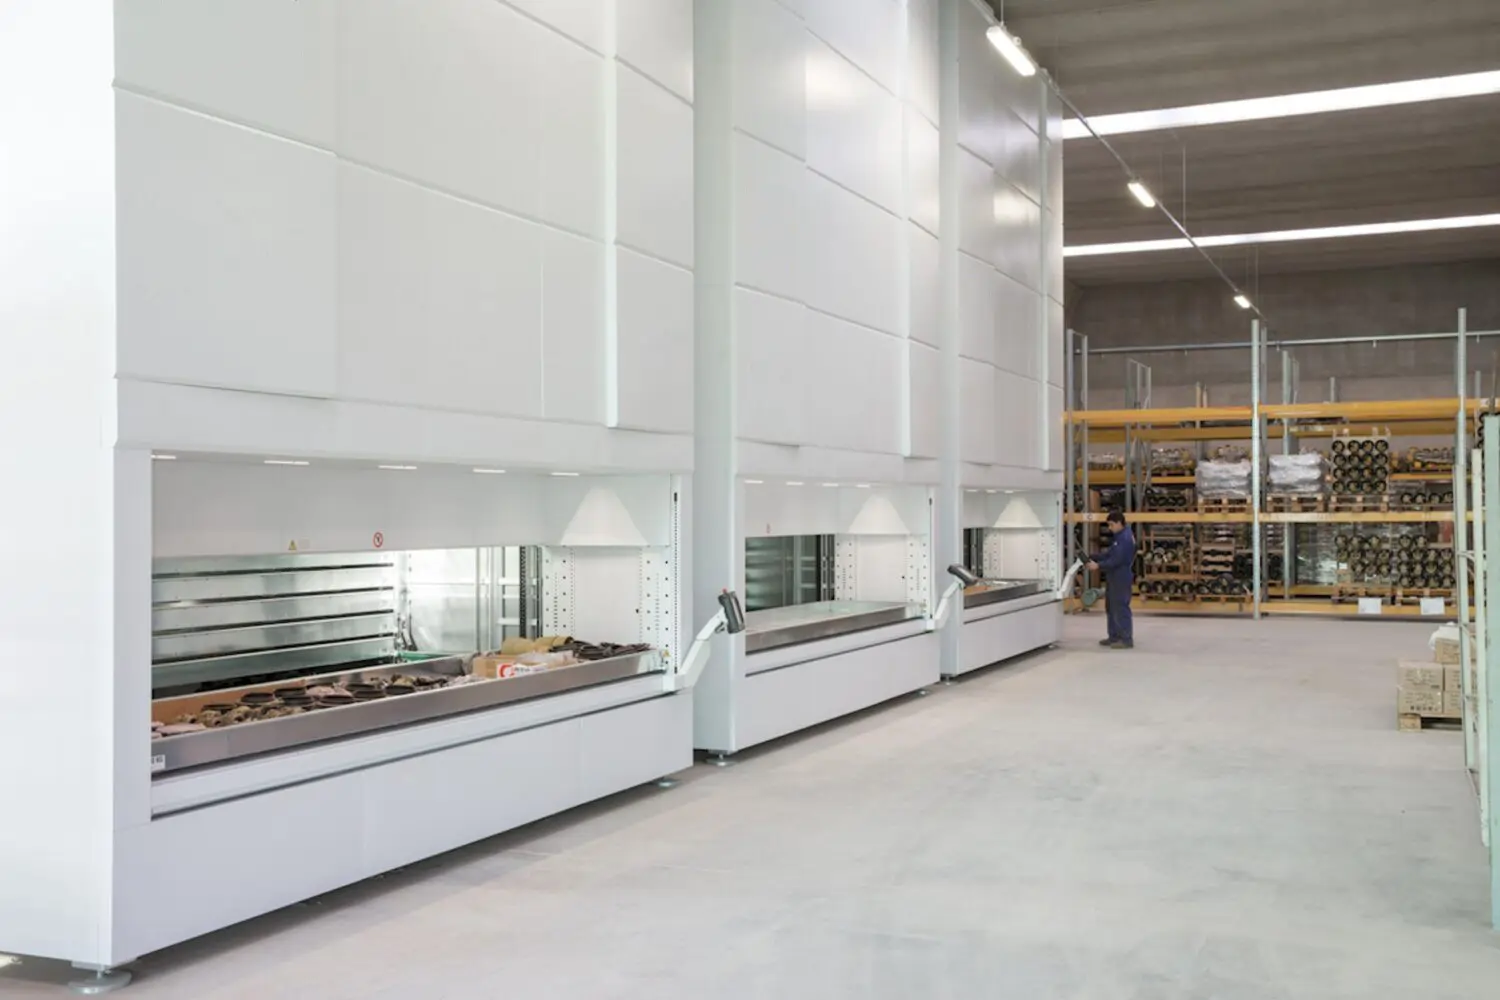
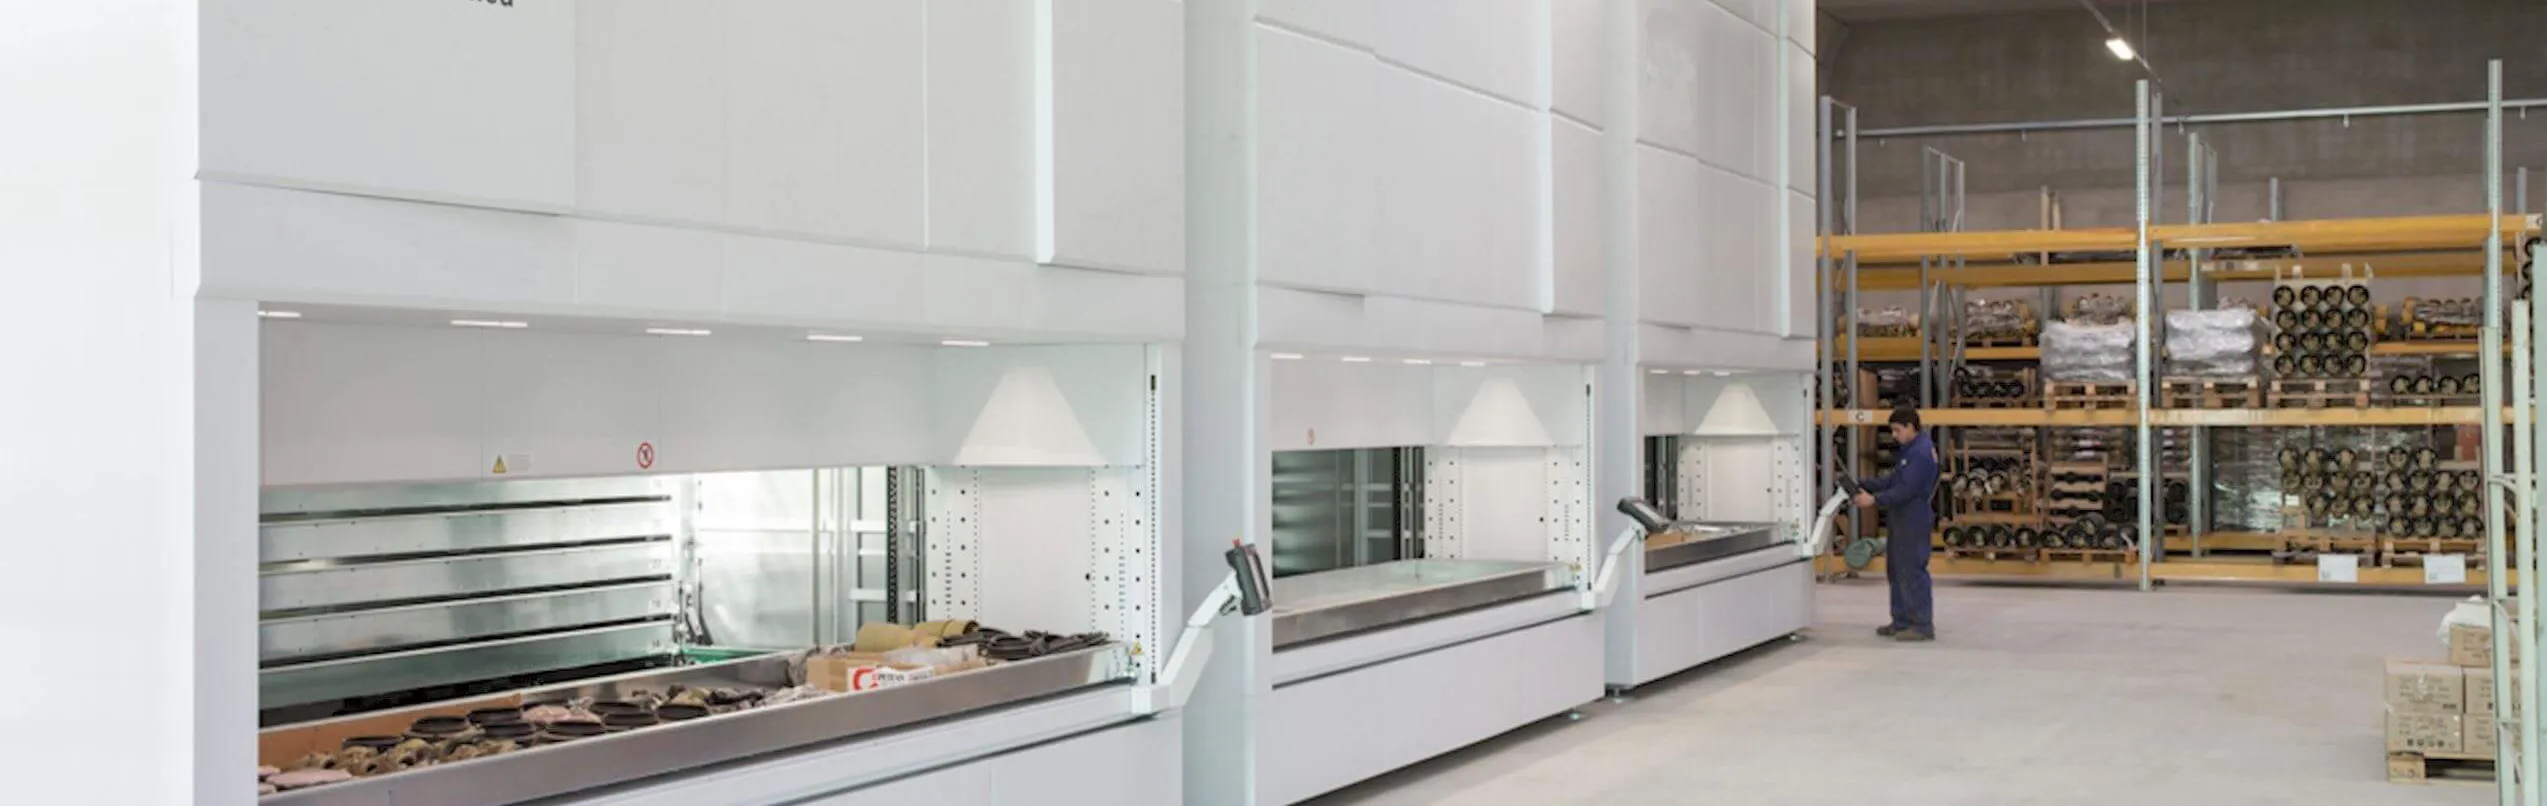
В новой статье разбираем, как автоматизированные склады лифтового типа TL-1900–TL-4100 меняют работу производства: высвобождают площадь, ранее занятую стеллажами, обеспечивают точность выдачи и дают достоверные данные об остатках в реальном времени.

Автоматизований склад металопрокату – це не лише сучасне обладнання, а й ефективний інструмент зниження виробничих витрат. Дізнайтеся, які витрати приховує традиційне зберігання металопрокату, як розрахувати економічний ефект від автоматизації та чому сучасні підприємства переходять на інтелектуальні системи зберігання.

У сучасному світі логістика та складське зберігання стали ключовими факторами успіху бізнесу. Компанії прагнуть підвищити ефективність використання складських площ, прискорити процеси комплектації замовлень та зменшити експлуатаційні витрати.

Як автоматизований склад стелажного типу заощаджує до 90% площі та замінює ручний облік матеріалів автоматичним - пристрій, технічні параметри та сценарії застосування.