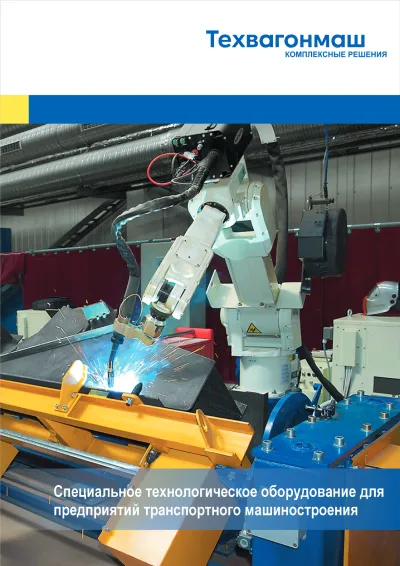
Автоматизированный сварочный комплекс для сборки и односторонней дуговой сварки карт листов боковой и торцевой стены вагона-хоппера — с обратным формированием шва в среде СО₂ и гарантированным качеством стыка без предварительных прихваток.
Как это работает
- Приём и базировка листов. Роликовые приводные конвейеры принимают лист, ориентируют его по продольным и поперечным упорам и подают до заданного положения при помощи пневматических досылателей.
- Фиксация без прихваток. Прижимные балки с пневматическим клавишным механизмом равномерно поджимают кромки листов к медной формирующей подушке, обеспечивая точный технологический зазор 2 мм.
- Одностороння сварка с обратным формированием шва. Сварочная тележка перемещается по направляющей с регулируемой скоростью 0,6–108 м/ч. Обратная сторона шва формируется охлаждаемой медной подкладкой в защитной среде СО₂.
- Вывод карты. После окончания сварки (отслеживается конечным выключателем) шаровые опоры поднимают полотнище, предохраняя подкладку от износа, и карта транспортируется конвейерами далее по технологической цепочке.
Управление всеми операциями ведётся с переносного пульта — оператор задаёт режим («Установка детали», «Сварка», «Транспорт») и визуально контролирует процесс сварки, при необходимости корректируя положение горелки по шву.
Почему это решение эффективно
- Стабильное качество шва — жёсткая фиксация листов без прихваток и точный технологический зазор исключают деформации и непровары.
- Автоматизация трудоёмкой операции — снижает зависимость от квалификации сварщика и повышает повторяемость результата от карты к карте.
- Гибкость под типоразмер — поворотные упоры и регулируемые по высоте опоры конвейеров позволяют работать с картами разных габаритов, включая листы с выводными планками.
Технические характеристики:
| 1. | Габаритные размеры собираемого изделия, мм | 3222х3214х4 | 10500х2944х4 |
| 2. | Масса собираемого изделия, кг | 301 | 948 |
| 3. | Привод перемещения изделия | электромеханический | |
| Скорость перемещения изделия, м/мин | 5,7 | ||
| 4. | Досылатель изделия: | ||
| Тип | пневматический | ||
| Развиваемое усилие, Н | 1650 | ||
| 5. | Установка сварочная: | ||
| Скорость тележки, м/ч | 0,6…108 | ||
| Тип шва | стыковой односторонний | ||
| Сварочное оборудование | Fronius | ||
| Тип устройства формирования шва | подушка медная, охлаждаемая | ||
| 6. | Давление воздуха в пневмосети, МПа | 0,5 … 0,6 | |
| 7. | Установленная мощность, кВт | 16,8 | |
| 8. | Габаритные размеры стенда, мм | 13716х4942х1830 | |
| 9. | Масса, кг | 7700 | |