Когда нужно очистить металл от окалины и ржавчины, подготовить поверхность под покраску или упрочнить деталь, почти всегда встаёт один и тот же вопрос: дробеметная или дробеструйная обработка? Названия звучат похоже, но за ними стоят два разных способа разгона абразива, разное оборудование и разная экономика. Ошибка в выборе обходится дорого: либо вы переплачиваете за производительность, которая не нужна, либо получаете «бутылочное горлышко» в производстве и нестабильное качество поверхности.
Коротко. Дробеметная (турбинная) обработка — выбор для серийной очистки крупных деталей простой и средней сложности: рам, балок, листа, профиля, сварных конструкций. Дробеструйная (пневматическая) обработка — выбор для сложной геометрии, штучных и мелкосерийных работ, локальной обработки, ремонта и деликатных материалов. Для большинства производств с разной номенклатурой лучше всего работает сочетание: основной объём в турбинной камере, «тени» и мелкие детали — пневматикой.
Содержание
- Чем отличается дробемёт от дробеструйки
- Турбинный метод: как работает и где применяется
- Пневматический метод: как работает и где применяется
- Сравнительная таблица критериев
- Как выбрать метод под вашу деталь
- Что выбрать: примеры по типам деталей
- Экономика: из чего складывается стоимость обработки
- Комбинированный подход
- Типичные ошибки при выборе
- Оборудование Техвагонмаш
- Частые вопросы
Чем отличается дробемёт от дробеструйки
Обе технологии работают по одному принципу: поток твёрдых частиц (дроби, крошки, зерна) ударяет по поверхности, срезает загрязнения и создаёт нужный микрорельеф. Различается то, чем именно разгоняется абразив:
- Дробеметная обработка — абразив разгоняется центробежной силой лопаток быстро вращающегося рабочего колеса (турбины, «метательного аппарата»). Метод называют турбинным или центробежным.
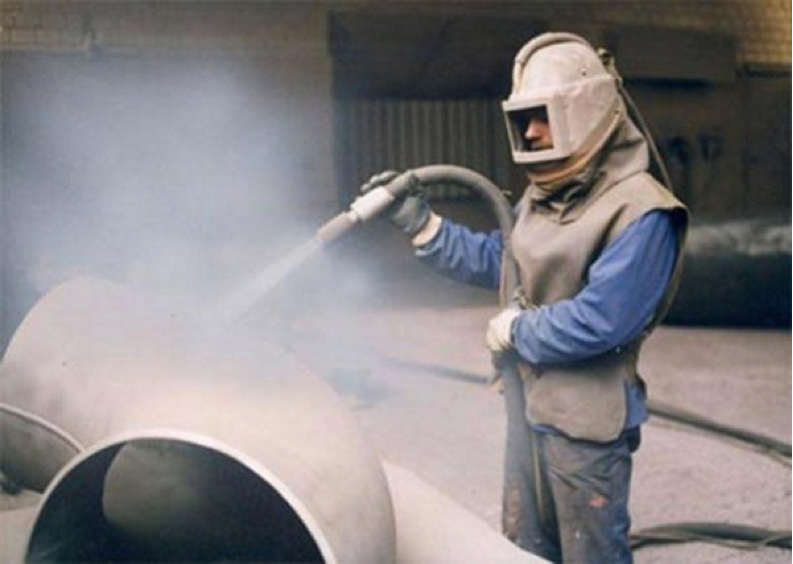
- Дробеструйная обработка — абразив разгоняется струёй сжатого воздуха и выбрасывается из сопла. Метод называют пневматическим или воздушно-абразивным.
На практике термины нередко смешивают, а «дробеструйной» называют любую обработку дробью. Поэтому в техзадании лучше сразу уточнять способ — «турбинная» или «пневматическая» — а также цель: очистка, подготовка под покрытие или упрочнение (дробеударный наклёп).
Турбинный метод (дробемёт): как работает и где применяется
Принцип действия
Дробь подаётся в центр вращающегося колеса, лопатки разгоняют её до скорости порядка нескольких десятков метров в секунду и направляют на деталь. Одна турбина выбрасывает от сотни до нескольких сотен килограммов абразива в минуту, поэтому за один проход обрабатывается широкая зона. Абразив — как правило, металлический (стальная литая дробь, колотая дробь, резаная проволока) — собирается, очищается в сепараторе от пыли и окалины и возвращается в работу. Цикл замкнутый, а дробь выдерживает множество циклов до износа.
Типы камер
Деталь двигается относительно турбин, поэтому тип камеры подбирают под форму и массу изделия:
- проходные камеры с роликовым конвейером — для листа, профиля, балок, труб, сварных секций;
- камеры с подвесным конвейером (монорельсом) — для литья, поковок, деталей среднего размера, которые можно подвесить;
- камеры с поворотным столом — для штучных тяжёлых и габаритных изделий;
- барабанные и тоннельные установки — для мелких деталей навалом.
Сильные стороны
- высокая производительность, особенно на больших площадях;
- стабильный и повторяемый результат: режим задаётся настройками, а не навыком оператора;
- низкая стоимость обработки одного квадратного метра при больших объёмах;
- замкнутый цикл абразива и встроенное пылеудаление;
- возможность встроить камеру в автоматизированную линию «очистка — грунтовка — сушка — покраска».
Ограничения
- более высокие капитальные затраты и требования к площадке и фундаменту;
- «теневые» зоны: внутренние полости, глубокие карманы и узкие щели турбина достаёт хуже;
- для штучных и очень разнородных деталей настройка и загрузка могут оказаться неоправданно сложными;
- оборудование стационарное: обработать конструкцию на месте нельзя.
Пневматический метод (дробеструйка): как работает и где применяется
Принцип действия
Абразив смешивается со сжатым воздухом (рабочее давление обычно 0,5–0,8 МПа) и выбрасывается через сопло. Подача может быть эжекторной (абразив подсасывается потоком воздуха) или напорной (из герметичного бака — «пескоструйного аппарата»). Струю направляет оператор или манипулятор, поэтому воздействие можно точно «навести» на нужный участок.
Абразивы
Диапазон шире, чем у турбины: стальная дробь и колотая дробь, электрокорунд, гранатовый песок, стеклянные микрошарики, шлаковые абразивы, дроблёная скорлупа и другие. Это важно для деталей, где нельзя допускать наклёп или загрязнение железом — например, нержавеющей стали, алюминия, титана. Кварцевый песок во многих странах запрещён или ограничен из-за риска силикоза, и применять его не рекомендуется.
Исполнения
- камеры для ручной обработки (с перчатками или в «входном» исполнении) — для мелких и средних деталей;
- дробеструйные боксы и помещения — для крупных изделий и конструкций;
- автоматизированные установки с манипуляторами и роботами;
- мобильные аппараты — для работы на объекте: резервуары, мосты, судовые корпуса, ремонт.
Сильные стороны
- доступ в труднодоступные места и обработка сложной геометрии;
- гибкость: быстрая смена абразива, давления и сопла под деталь;
- умеренные капитальные затраты и небольшие габариты оборудования;
- локальная обработка — только сварных швов, дефектных участков, зон ремонта;
- мобильность — обработка на месте.
Ограничения
- высокое потребление сжатого воздуха: сопло диаметром 8–10 мм при давлении около 0,7 МПа расходует порядка 4–6 м³/мин, а сопло 12 мм — около 9–10 м³/мин. Производство такого объёма воздуха — это десятки киловатт электроэнергии на одно сопло;
- ниже производительность на единицу площади, чем у турбин;
- качество зависит от квалификации и усталости оператора при ручной обработке;
- при использовании одноразовых минеральных абразивов — расходы на сам абразив, его утилизацию и более тяжёлая экологическая нагрузка;
- вредные условия труда: нужны защитный шлем с подачей чистого воздуха и эффективное пылеудаление.
Сравнительная таблица критериев: турбинный и пневматический методы
| Критерий | Дробеметная (турбинная) | Дробеструйная (пневматическая) |
|---|---|---|
| Способ разгона абразива | Центробежная сила вращающегося колеса | Струя сжатого воздуха через сопло |
| Производительность | Высокая; эффективна на больших площадях и в поточном производстве | Низкая или средняя; растёт с числом сопел и роботизацией |
| Размер и масса деталей | Крупные, тяжёлые, протяжённые изделия (балки, листы, рамы) | От мелких деталей до огромных конструкций, в том числе на месте |
| Сложная геометрия, полости | Ограниченно; возможны «тени», нужен поворот или подвес детали | Хорошо; струю можно направить в карман, угол или шов |
| Серийность | Серийное и крупносерийное производство | Штучное и мелкосерийное, ремонт |
| Абразив | В основном металлический (дробь, колотая дробь, проволока), многократное использование | Металлический и минеральный, стеклянный, органический; часто одноразовый |
| Повторяемость результата | Высокая, определяется настройками машины | Зависит от оператора; высокая при автоматизации |
| Деликатные материалы (алюминий, нержавейка, тонкий лист) | Возможно с подбором дроби и режимов; риск деформации тонких листов | Удобнее: мягкие абразивы, регулировка давления, локальная обработка |
| Капитальные затраты | Высокие | Ниже, особенно для ручных камер и мобильных аппаратов |
| Стоимость обработки на единицу площади | Низкая при больших объёмах | Выше из-за расхода воздуха, абразива и труда |
| Энергопотребление | Электродвигатели турбин, вентиляции и транспортёров | Компрессор: основная статья расходов |
| Автоматизация и встраивание в линию | Естественная: конвейеры, загрузка, последующая покраска | Возможна с манипуляторами и роботами, но сложнее |
| Пыль, экология, безопасность | Закрытая камера, замкнутый цикл абразива, централизованное пылеудаление | Зависит от исполнения; при открытой обработке выше нагрузка на оператора и окружающую среду |
| Мобильность | Стационарное оборудование | Есть мобильные решения для работы на объекте |
| Типовые задачи | Очистка проката, сварных секций, литья; подготовка под покраску потоком | Ремонт, обработка швов, сложных узлов, нержавейки и цветных металлов, матирование |
Как выбрать метод под вашу деталь: шесть вопросов
1. Какого размера и массы ваши детали?
Крупные, тяжёлые и протяжённые изделия — рамы, балки, листовой прокат, профиль — удобнее обрабатывать на конвейерной турбинной камере: они проходят зону обработки равномерно. Очень мелкие детали можно обрабатывать в барабане или в пневматическом боксе, а огромные неподвижные конструкции (резервуар, пролёт моста) — только пневматикой на месте.
2. Насколько сложна геометрия?
Если у детали много внутренних полостей, глубоких карманов, пересекающихся рёбер и узких щелей, турбина оставит необработанные зоны. Здесь пригодится пневматика или комбинация методов. Простые поверхности — плоскости, цилиндры, профили — турбина обрабатывает быстро и равномерно.
3. Какой у вас объём и как он распределён по времени?
Турбинное оборудование окупается при стабильной загрузке: чем больше площадь в месяц, тем ниже стоимость единицы продукции. Если работа эпизодическая или номенклатура меняется от заказа к заказу, пневматическая камера обойдётся дешевле на старте и гибче в эксплуатации.
4. Какое качество поверхности требуется?
Для подготовки под окраску ориентируйтесь на степень очистки по ISO 8501-1 (чаще всего Sa 2½) и профиль шероховатости по ISO 8503. Обе технологии позволяют получить такую поверхность — вопрос в стабильности и стоимости. Подбирайте абразив: дробь даёт более «волнистый» округлый профиль, колотая дробь и шлифовальный абразив — более острый и агрессивный, что лучше для адгезии толстых покрытий. Если задача — дробеударное упрочнение, интенсивность контролируют по пластинам Алмена, и здесь важна не скорость очистки, а точный контроль параметров.
5. Из какого материала деталь и какой она толщины?
Углеродистую сталь, чугун и литьё обрабатывают стальной дробью без ограничений. Нержавеющая сталь, алюминий и титан требуют аккуратности: стальная дробь может оставить частицы железа на поверхности и спровоцировать коррозию, поэтому применяют нержавеющую дробь, стеклошарики или корунд — чаще в пневматических установках. Тонкий лист и маложёсткие детали при слишком агрессивном режиме могут деформироваться при обоих методах, поэтому режим необходимо подбирать и проверять на образцах.
6. Что важно по бюджету, площади и экологии?
Турбинная камера — это инвестиция в производственный участок: фундамент, пылеудаление, транспорт абразива, обслуживание. Пневматический бокс компактнее и дешевле, но потребует мощного компрессора и осушителя воздуха. Закрытый цикл и фильтрация в турбинных камерах упрощают соблюдение экологических требований и охраны труда.
Что выбрать: примеры по типам деталей
| Деталь / задача | Рекомендуемый метод | Комментарий |
|---|---|---|
| Листовой прокат, профиль, трубы, балки перед покраской | Турбинный, проходная камера с роликовым конвейером | Максимальная производительность и стабильная подготовка под грунтовку |
| Сварные рамы, секции кузовов, тележки, крупные узлы | Турбинный (конвейер, подвес или поворотный стол); швы и углы — пневматикой | Типовой сценарий для вагоно- и машиностроения |
| Литьё и поковки среднего размера | Турбинный, подвесной конвейер или стол | Очистка от пригара и окалины; внутренние полости — отдельно |
| Мелкие детали навалом (крепёж, фитинги) | Барабанная турбинная установка или пневматический бокс | Выбор зависит от размера партии |
| Детали со сложными полостями и карманами | Пневматический | Струя доходит до мест, недоступных турбине |
| Нержавеющая сталь, алюминий, цветные металлы | Пневматический с мягким абразивом | Без загрязнения железом и с контролем давления |
| Ремонт, локальная обработка, сварные швы | Пневматический | Обрабатывается только нужная зона |
| Резервуары, мосты, конструкции на месте | Мобильная пневматика | Переместить деталь в камеру невозможно |
| Упрочнение пружин, зубчатых колёс, ответственных деталей | Любой, при контроле интенсивности по Алмену | Критичны параметры процесса и воспроизводимость |
Экономика: из чего складывается стоимость обработки
Сравнивать нужно не цену оборудования, а полную стоимость обработки одной детали или квадратного метра. В неё входят:
- амортизация оборудования и стоимость площадки;
- электроэнергия — у пневматики основная доля приходится на компрессор, у турбинной камеры на приводы турбин, вентиляцию и транспортёры;
- абразив: металлическая дробь в замкнутом цикле расходуется медленно, одноразовые минеральные абразивы приходится закупать и утилизировать постоянно;
- труд: турбинная камера требует оператора-наладчика, ручная пневматика — оператора на всё время обработки;
- пылеудаление и фильтры, запасные части (лопатки, футеровка, сопла);
- простои и брак, повторная обработка.
Практическое правило: чем больше стабильный объём однотипных деталей, тем сильнее в плюсе турбинный метод. Чем разнообразнее номенклатура и меньше партии, тем быстрее окупается гибкая пневматика. Для точного ответа стоит посчитать оба варианта на ваших реальных объёмах — по площади, массе и количеству деталей в месяц.
Комбинированный подход: когда нужны оба метода
На многих производствах лучше всего работает связка. Основная поверхность обрабатывается в турбинной камере: быстро, равномерно, с замкнутым циклом абразива. Затем сварные швы, внутренние углы, полости и зоны, до которых не достала дробь, дорабатываются пневматикой в отдельном боксе. Такая схема снимает ограничения турбины и не ложится на производительность тяжёлой ручной обработкой всей поверхности.
Типичные ошибки при выборе
- Выбирать по цене оборудования, а не по стоимости обработки единицы продукции. Дешёвая пневматика при больших объёмах часто оказывается дороже за счёт воздуха и труда.
- Недооценивать геометрию. Купить турбинную камеру, а потом обнаружить, что половина деталей имеет недоступные «тени».
- Игнорировать материал. Обработка нержавеющей стали или алюминия стальной дробью без проверки приводит к загрязнению поверхности.
- Не учитывать компрессорную мощность и качество воздуха. Недостаток давления или влага в магистрали резко снижают эффективность пневматики.
- Не прописать в техзадании требования к результату: степень очистки, профиль шероховатости, тип абразива, допустимую деформацию.
- Забыть про дальнейшую схему процесса. После очистки поверхность быстро окисляется — окраска должна идти без длительной паузы, поэтому камеру проще планировать в одной линии с участком грунтовки.
Оборудование Техвагонмаш для дробеметной обработки
Техвагонмаш проектирует и производит турбинные дробеметные камеры для разных типов деталей и производственных задач:
- серия KD — проходные камеры с роликовым конвейером для проката, профиля, балок и сварных секций; ширина прохода 3200 мм, что превышает возможности многих аналогов на рынке;
- серия DP — камеры с подвесным рельсовым конвейером для литья, поковок и деталей, которые удобно обрабатывать в подвесе;
- серия DPS — камеры с поворотным столом для тяжёлых и габаритных штучных изделий.
Мы помогаем определить подходящий тип машины, количество и расположение турбин, схему загрузки и систему пылеудаления, а при необходимости — встроить камеру в линию подготовки и окраски. Пришлите чертежи или описание ваших деталей и годовой объём — и мы подготовим рекомендацию по методу и конфигурации оборудования.
Запросить расчёт и консультацию
Частые вопросы
Чем дробеметная обработка отличается от дробеструйной?
Дробеметная обработка разгоняет абразив центробежной силой вращающейся турбины, дробеструйная — струёй сжатого воздуха через сопло. Первая даёт высокую производительность на больших площадях и серийных деталях, вторая — гибкость и доступ в сложные места.
Что лучше для подготовки металла под покраску?
Обе технологии позволяют получить степень очистки Sa 2½ по ISO 8501-1. При серийной подготовке проката и сварных конструкций выгоднее турбинная камера, при штучной работе, ремонте и сложной геометрии — пневматическая.
Можно ли обрабатывать сложные детали на дробемёте?
Да, если форма допускает доступ дроби: помогают подвес, поворот детали и правильное расположение турбин. Глубокие полости и узкие щели остаются проблемой, и их обычно дорабатывают пневматически.
Какой абразив выбрать?
Для стали и чугуна — металлическая дробь или колотая дробь, у них низкий расход и многократное использование. Для нержавейки, алюминия и деликатных поверхностей — нержавеющая дробь, стеклошарики или корунд. Кварцевый песок использовать не рекомендуется из-за риска силикоза.
Какой метод дешевле?
Всё зависит от объёма. Пневматическое оборудование дешевле при покупке, но дороже в эксплуатации на единицу площади из-за расхода сжатого воздуха и труда. Турбинная камера требует больших инвестиций, но при стабильной загрузке даёт меньшую себестоимость обработки.
Деформируется ли деталь при обработке дробью?
Тонкие и маложёсткие детали могут деформироваться при обоих методах, если выбран слишком агрессивный режим. Параметры подбирают на образцах: меняют тип и размер абразива, скорость, давление и время обработки.
Вывод
Выбор между дробеметной и дробеструйной обработкой определяется не модой и не ценой оборудования, а сочетанием размера и геометрии деталей, объёма, требований к поверхности и материала. Турбина — для объёма, скорости и повторяемости. Пневматика — для гибкости, сложных форм и ремонта. Если номенклатура разнородна, оптимальным решением часто становится комбинация двух методов. Расскажите нам о своей задаче — подберём оборудование под ваши детали.
Похожие статьи

Дробеметная обработка остаётся стандартом подготовки поверхности в машиностроении — благодаря скорости, повторяемости результата и экономичности абразива на больших объёмах. В новом материале разбираем принцип работы, типы дроби и оборудования, а также ключевые отличия от пескоструйной очистки.

10 практических правил, которые должны быть заложены в конструкцию дробеструйного оборудования и в регламент работы цеха.

Узнайте, как правильно удалить абразив и пыль с металла, чтобы обеспечить надежную подготовку под покраску и продлить срок службы конструкций.

В данной статье рассматриваются наиболее популярные дробеметные установки: описание их работы и ключевые характеристики.

Качественная подготовка поверхности изделия и межоперационная защита металлопроката – первостепенный фактор в обеспечении наибольшего срока службы и качества защитного покрытия. Данная подготовка может обеспечивается путем дробеметной очистки, а затем нанесения токопроводящего защитного грунта на поверхность металлопроката в стадии его поставки в производство.
В данной статье мы разберем различия между пескоструйной, дробеструйной и дробеметной технологиями, оценим преимущества и недостатки технологий.